Limbă

Îndoirea unui fir este o deformare plastică controlată și funcționează doar atunci când gestionați trei variabile în același timp: sprijin, raza de îndoire și înapoi elastic. Sprijiniți firul pe ambele părți ale îndoirii, astfel încât deformarea să aibă loc exact acolo unde doriți. Păstrați raza interioară deasupra minimului pe care materialul îl poate tolera. Apoi îndoiți-vă cu o cantitate măsurată, astfel încât firul să revină la unghiul de care aveți de fapt nevoie. Un fir de cupru recoapt de 1 mm vă va urma degetele. O tijă de oțel cu arc temperată cu ulei de 5 mm se va crăpa pe exteriorul unei coturi strânse, cu excepția cazului în care raza, temperatură și direcția de îndoire sunt planificate înainte ca orice unealtă să o atingă.
Acest ghid acoperă mecanica din spatele unei îndoituri, cifrele razelor care contează, o metodă repetabilă de îndoire manuală, modul în care se comportă materialele de sârmă obișnuite și punctul în care un îndoit manual nu mai este practic și o mașină de îndoit CNC preia controlul. Fiecare număr de aici este un punct de plecare pentru o curbă de testare, nu un substitut pentru una.
Când un fir se îndoaie, exteriorul curbei se întinde și interiorul se comprimă. Stratul de mijloc, numit axa neutră, își păstrează lungimea inițială. Numărul care decide dacă supraviețuirea îndoirii este deformarea pe suprafața exterioară și se calculează rapid:
Tensiune la suprafață = d / (2R d) , unde d este diametrul firului și R este raza interioară de curbură.
Aceste trei rezultate explică cele mai multe coturi fisurate dintr-un magazin: prea multă întindere, pe o rază prea mică, într-un material care nu mai are aproape nicio ductilitate. Scoateți efortul de îndoire admisibil din fișa de date a furnizorului de sârmă și comparați-o cu cifra calculată înainte de a efectua un lot. Fiecare îndoire întărește, de asemenea, firul în acel loc, astfel încât un fir care se îndoaie curat o dată se poate rupe dacă îl deschideți și îl închideți în mod repetat în același punct.
Raza de îndoire minimă este în mod normal scrisă ca multiplu al diametrului firului, deoarece un fir de 1 mm și un fir de 6 mm fabricate din același aliaj nu au aceeași limită absolută a razei. Tabelul de mai jos listează valorile de pornire tipice utilizate în formarea sârmei și fabricarea arcurilor. Temperarile mai dure împing numărul în sus; preîncălzirea sau recoacere îl trage în jos.
| Material de sârmă | Raza interioară minimă | Notă practică |
|---|---|---|
| Cupru recoaptă, alamă | 0,5d până la 1d | Foarte îngăduitor, elastic scăzut |
| Oțel moale, recoapt | 1d la 2d | Urmăriți-vă coaja de portocală pe burta groasă |
| Inoxidabil 304, 316 recoacet | 1d la 2d | Munca se întărește repede, îndoiți o dată |
| Bronz fosforic, temperatură de primăvară | 3d până la 4d | Backback moderat, margini curate |
| Sârmă muzicală, oțel cu arc temperat cu ulei | 4d până la 6d | Rezistenta ridicata, elasticitate ridicata |
Dacă un design are nevoie de o rază mai strânsă decât o permite tabelul, aveți trei opțiuni: treceți la o temperatură mai moale, preîncălziți zona de îndoire pentru a reduce puterea de curgere sau modificați diametrul firului și utilizați două fire mai subțiri acolo unde a fost planificat un fir gros.
De îndată ce forța de îndoire este eliberată, partea elastică a deformației se reface și îndoirea se deschide. Acesta este un backback și nu este un efect mic. În practică, cantitatea variază în funcție de temperatură și cu raportul dintre raza de îndoire și diametrul firului.
Metoda de încredere este să îndoiți o piesă de testare la unghiul țintă, să măsurați ceea ce ați obținut de fapt și să calculați un factor de supraîndoire: factor de supraîndoire = unghi țintă / unghi atins. Apoi înmulțiți fiecare unghi al lucrării cu acel factor. Dacă o țintă de 90 de grade a ieșit la 82 de grade, factorul este 1.098, deci programezi 99 de grade pentru a ateriza pe 90. Programele de îndoire CNC stochează această compensare ca valoare de corecție și o aplică pe îndoire, motiv pentru care o mașină care compensează bine va menține un unghi mult timp după ce un operator manual a încetat să mai verifice fiecare piesă.
Îndoirea cu mână liberă funcționează pentru prototipuri și reparații, dar nu se repetă. Secvența de mai jos menține o piesă îndoită manual aproape de desen, iar aceeași logică duce direct la programarea mașinii.
Uneltele de mână utile pentru această lucrare includ clește cu vârf rotund pentru diametre mici, clește cu acțiune paralelă care ține fălcile drepte pe sârmă, un îndoit hickey pentru măturați în stil conductă, un bloc de lemn de esență tare și un ciocan pentru curbe blânde peste o formă și o presă pentru arbore când firul de 4 mm până la 8 mm are nevoie de mai multă pârghie decât poate oferi încheietura mâinii.
Alegerea materialului schimbă îndoirea mult mai mult decât se așteaptă majoritatea oamenilor și este primul lucru de fixat înainte de a discuta razele sau sculele.
Sarcina de îndoire crește aproximativ cu pătratul diametrului, astfel încât saltul de la 2 mm la 4 mm sârmă nu este de două ori mai mult efort, este mai aproape de patru ori. Această relație unică explică de ce uneltele se schimbă atât de brusc pe măsură ce firul devine mai gros.
Celălalt factor limitativ este repetarea. Îndoirea mâinii este bună pentru zece părți; o lucrare care rulează la mii de forme identice de sârmă are nevoie de o mașină care reproduce secvența de îndoire fără judecata operatorului, deoarece operatorul este cea mai mare sursă de variație în orice proces manual.
O mașină de îndoit sârmă CNC înlocuiește mâinile operatorului cu axe servo-acționate. Sârma este alimentată de o pereche de role care măsoară lungimea, rotite de un ax care stabilește planul următoarei curbe și formate din glisiere de scule sau știfturi de îndoire care se deplasează în pozițiile programate. Deoarece fiecare axă este controlată servo, mașina poate aplica o corecție diferită de backback pentru fiecare îndoire din program și poate repeta aceeași secvență pe toată schimbarea. Principiul de bază de lucru al acestor mașini, inclusiv modul în care axele de avans, rotație și îndoire cooperează, este explicat în acest ghid despre cum funcționează o mașină de îndoit .
Două capacități contează cel mai mult atunci când treceți de la îndoirea manuală la o mașină. În primul rând, controlul lungimii: rolele de alimentare mențin lungimea tăiată la o fracțiune de milimetru, astfel încât distanțele de îndoire la îndoire într-o piesă cu mai multe îndoiri rămân constante. În al doilea rând, controlul unghiului: știfturile de îndoire servo pot menține un unghi de îndoire în câteva zecimi de grad odată ce valoarea elastică este formată, ceea ce este mult mai strâns decât o verificare a raportorului la bancă.
 ZW-480 4 AXES MAȘINĂ DE ÎNDOIT SÂRMĂ DE ARCURI CNC ZW-480 4 AXES MAȘINĂ DE ÎNDOIT SÂRMĂ DE ARCURI CNC Vizualizare produs →
O mașină cu patru axe de acest tip acoperă majoritatea formelor bidimensionale de sârmă și a pieselor simple tridimensionale: avans, rotație și două direcții de îndoire. Pentru magazinele care produc cârlige, cleme, mânere, rame și rafturi simple de sârmă, această configurație este de obicei suficientă.
Numărul axei drepte este decis de geometria piesei, nu de mărimea bugetului. O modalitate utilă de a-l planifica este de a număra de câte mișcări independente are nevoie firul.
 TK-5120 MAȘINĂ CNC DE BOBINARĂ ARCURI 5 AXE TK-5120 MAȘINĂ CNC DE BOBINARĂ ARCURI 5 AXE Vizualizare produs →
Un îndoitor cu cinci axe este pasul obișnuit atunci când o formă de sârmă are îndoituri care se răsucesc în afara planului, cum ar fi o clemă de reținere cu un picior decalat sau un cadru cu un colț pliat. Furnizorii de automobile și de mobilitate specifică adesea această clasă de mașini, deoarece cadrele scaunelor, tijele de legătură și capetele cablurilor combină mai multe planuri de îndoire într-o singură parte; cerinţele pentru sectorul respectiv sunt rezumate în aplicații de formare a sârmei pentru automobile și mobilitate privire de ansamblu.
Majoritatea defectelor de îndoire care se regăsesc la un lot sunt setate la începutul rulării, nu la mijloc. Parcurgeți această listă înainte ca prima parte bună să fie semnată.
 SLB-2800 STELARE DE ALIMENTARE SĂRMĂ Informații suplimentare Vizualizare produs →
Feroneria de alimentare cu sârmă face parte din procesul de îndoire, nu un accesoriu. Un suport de alimentare cu motor sau cu rulare liberă, cu tensiune controlată, elimină o mare parte din variația de lungime care apare ca piese respinse la trei ore într-o tură.
Când o îndoire merge prost, simptomul indică de obicei una dintr-un număr mic de cauze. Tabelul de mai jos împerechează defectele comune cu corecția care le rezolvă cel mai rapid.
| Defect | Cauza probabila | Prima corectie |
|---|---|---|
| Crăpați sau despicați pe exteriorul curbei | Raza sub minimul materialului sau sârmă deja călită | Măriți raza sau treceți la un temperament mai moale |
| Unghiul variază de-a lungul cursei | Valoarea de retur prea mică, schimbarea tensiunii firului, uzura sculei | Retestați înapoi elastic, stabilizați tensiunea bobinei |
| Îndoiți răsucirile din plan | Axa de rotație este nealiniată, sprijin insuficient în apropierea cotului | Recalibrați rotația, adăugați un ghidaj aproape de instrument |
| Secțiune aplatizată sau ovală la cot | Raza știftului prea mică, presiunea de strângere prea mare | Potriviți știftul la 2R, reduceți forța de strângere |
| Lungimea finită scurtă sau lungă | Indemnizația de îndoire ignorată, alunecarea hranei | Adăugați permisiunea de îndoire la lungimea plată, verificați prinderea rolei |
O îndoire care arată corect nu este o îndoire care măsoară corect. Trei cecuri prind aproape totul.
Frecvența de eșantionare ar trebui să urmeze procesul, nu calendarul. O rulare stabilă cu o valoare stabilă de retur poate fi verificată la fiecare cincizecea parte; o rulare care tocmai a fost configurată sau care utilizează un nou lot de sârmă, merită o verificare din primul articol și o verificare la fiecare schimbare a sculei.
Prindeți firul într-o menghină cu fălci moi sau țineți-l de un știft fix, apoi trageți capătul liber în jurul unei forme rotunde. Diametrul formei ar trebui să fie aproape de două ori mai mare decât raza interioară dorită, deoarece firul se va deschide înapoi și se va deschide ușor. Marcați mai întâi linia de îndoire de la un punct de referință, astfel încât piesa să rămână consistentă dimensional.
Depinde de material și temperatură și, în mod normal, este cotat ca multiplu al diametrului firului. Cuprul recoapt poate accepta o jumătate de diametru; Sârma muzicală și oțelul de arc temperat cu ulei au nevoie de obicei de patru până la șase diametre. Confirmați întotdeauna cu fișa de date a furnizorului de fire pentru lotul specific.
Măsoară-l mai degrabă decât ghici. Îndoiți o piesă de testare, înregistrați unghiul pe care l-ați obținut și împărțiți unghiul țintă la acea cifră. Recuperarea tipică rulează de la unu la trei grade pe cuprul recoapt și până la cincisprezece grade pe oțelul cu arc dur, astfel încât multiplicatorul contează cel mai mult pe sârma de înaltă rezistență.
Da, în limite. Gradele din gama de 0,5 mm până la 2 mm se îndoaie cu un clește bun și un jig dacă raza este generoasă. Mai presus de aceasta, forța și revenirea elastică devin greu de controlat, iar riscul de crăpare la exteriorul curbei crește brusc.
Suprafața exterioară a depășit solicitarea pe care o poate suporta materialul. Trei motive obișnuite: raza interioară este mai mică decât permite materialul, sârma a fost deja întărită printr-o operație anterioară sau temperarea este prea dură pentru aplicare. Calcularea efortului de suprafață cu d / (2R d) arată rapid cât de mult peste limita a trecut proiectul.
Numai atunci când raza necesară este mai strânsă decât permite materialul în temperatură curentă sau când firul este suficient de gros încât să devină imposibilă formarea sarcinilor. Încălzirea locală scade puterea de curgere în zona de îndoire, dar modifică și proprietățile acelei zone, astfel încât piesele care poartă sarcină ar trebui evaluate după aceea, mai degrabă decât să se presupună că sunt bune.
Îndoirea produce unghiuri și forme discrete pe un fir care este alimentat prin mașină. Bobinarea produce o spirală continuă, în care firul este înfășurat în jurul unui pas și un diametru care necesită, de obicei, o următoare etapă de reducere a tensiunii. Multe mașini se ocupă de ambele, dar sculele, strategia de control și concentrarea toleranței sunt diferite.
Tăiați după îndoirea finală, lăsați o lungime dreaptă suficientă pentru ca unealta de tăiere să se prindă fără a trage piesa și setați corecția înapoi pe ultima îndoire separat de cele anterioare. Îndoirea finală necesită de obicei cea mai mare compensare, deoarece piesa nu mai este reținută de restul formei de sârmă.
Îndoirea bine a sârmei se rezumă la patru decizii luate în ordine: material și temperatură, raza interioară măsurată în raport cu formula de deformare, o valoare de supraîndoire luată dintr-o piesă de testare reală și un proces care se potrivește cu cantitatea. Zece părți aparțin unei banci cu un jig. Zece mii de piese cu trei plane de îndoire aparțin unui îndoitor servo-acționat cu o alimentare controlată a sârmei și corecții stocate.
Rulați mai întâi cotul de testare. Măsurați unghiul, raza și lungimea finită. Aceste trei numere vă spun dacă lucrarea rămâne manuală sau trece pe o mașină și vă oferă valorile de pornire pentru orice rută pe care o alegeți.
TK-13200, TK-7230 TK-13200、 TK-7230 MAȘINĂ CNC DE BOBINARĂ A ARCOLOR 12 AXE ...
Vezi detalii
TK-13200, TK-7230 TK-13200、 TK-7230 MAȘINĂ CNC DE BOBINARĂ A ARCOLOR 12 AXE ...
Vezi detalii
TK12120 TK-12120 MAȘINĂ CNC DE BOBINARĂ A ARCOLOR 12 AXES ...
Vezi detalii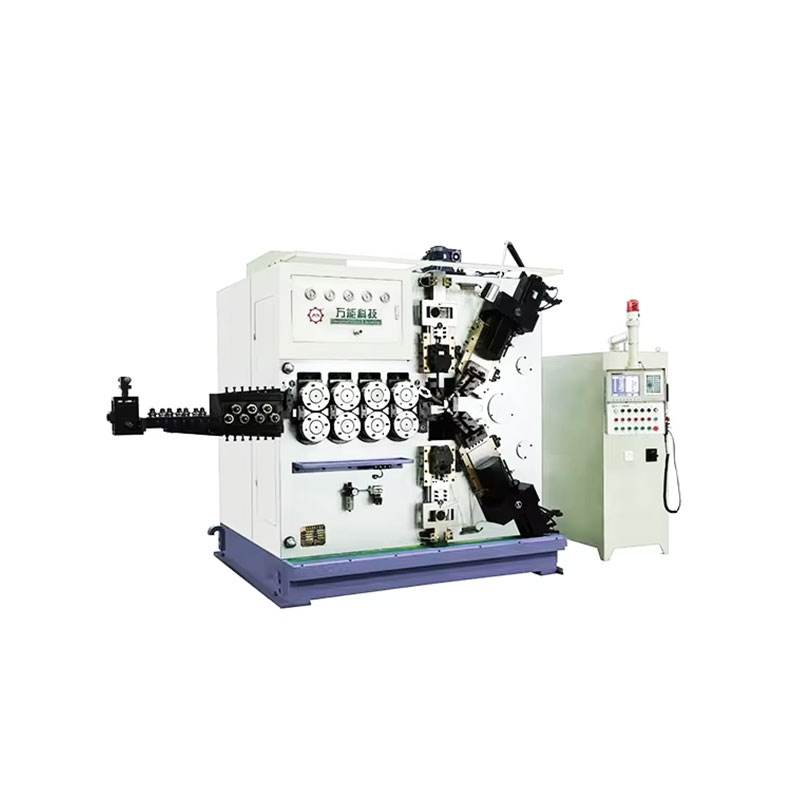
TK-6160 TK-6160 MAȘINĂ CNC DE LAMINARE A ARCOLOR ...
Vezi detalii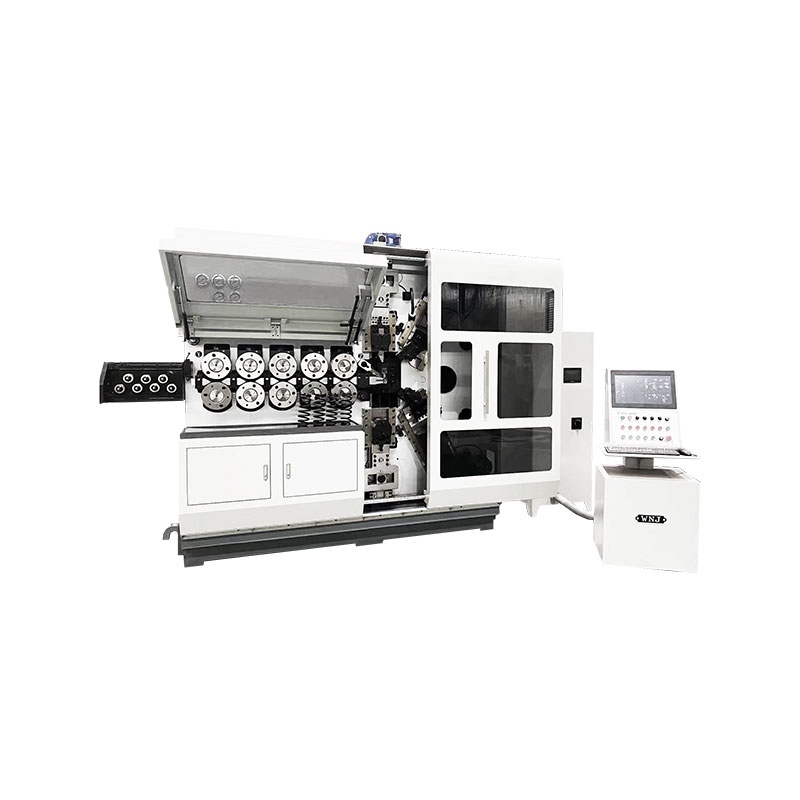
TK-6120 TK-6120 MAȘINĂ CNC DE LAMINARE A ARCOLOR ...
Vezi detalii
TK-5200 TK-5200 MAȘINĂ CNC DE BOBINARĂ A ARCOLOR 5 AXE ...
Vezi detalii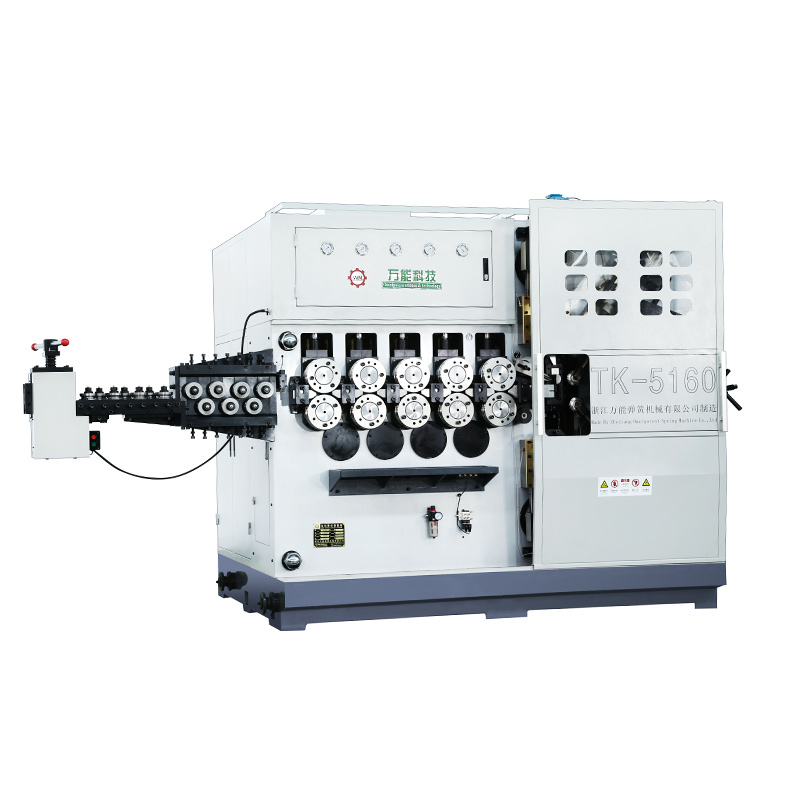
TK-5160 TK-5160 MAȘINĂ CNC DE BOBINARĂ A ARCOLOR 5 AXES ...
Vezi detalii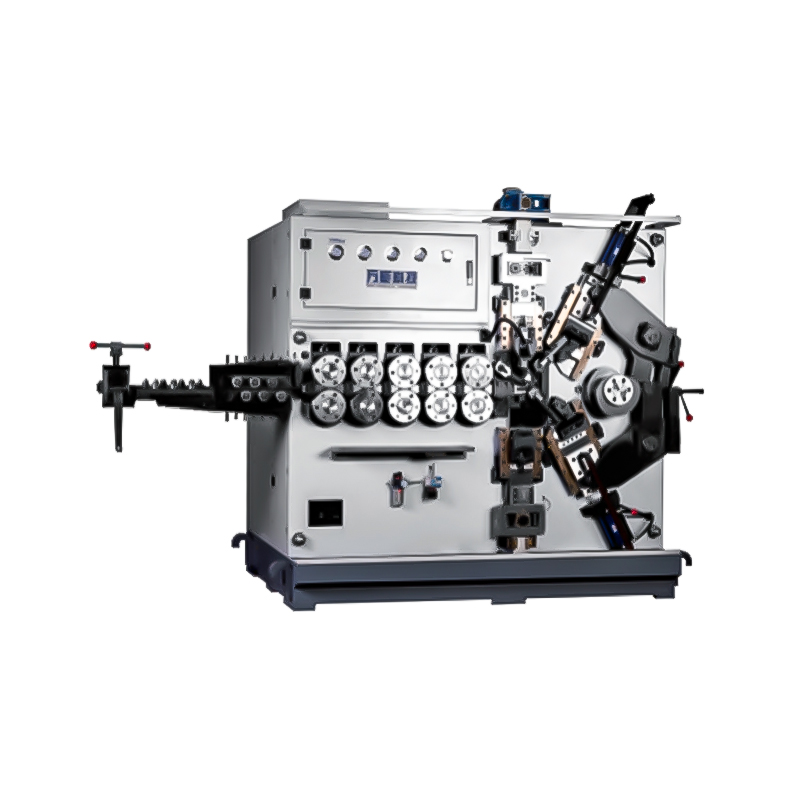
TK-5120 TK-5120 MAȘINĂ CNC DE BOBINAR A ARCOLOR 5 AXE ...
Vezi detaliiCod QR mobil