Limbă

Un arc elicoidal este un fir înfășurat într-o bobină spirală continuă care stochează și eliberează energie mecanică. Când îl comprimați, întindeți sau răsuciți, arcul deviază și stochează energie. Când forța externă este îndepărtată, aceasta revine la forma inițială. Acest mecanism simplu, dar puternic este motivul pentru care arcuri elicoidale apar în orice, de la suspensiile auto până la butoanele minuscule de pe smartphone-ul tău.
Cuvântul „helical” descrie geometria bobinei în sine. Această formă de spirală distribuie stresul pe toată lungimea firului, ceea ce înseamnă că chiar și un fir relativ subțire poate suporta o sarcină substanțială. Dacă luați un arc de compresie tipic cu un diametru de sârmă de 2 mm și un diametru exterior de 25 mm, acesta poate gestiona cu ușurință sute de Newtoni de forță fără a se deforma permanent. Această eficiență este motivul pentru care designul elicoidal a rămas cel mai utilizat format de arc în ingineria modernă de peste 150 de ani.
Pentru producători, implicația practică este simplă: modul în care înfășurați firul determină modul în care se comportă arcul. Pasul, numărul de bobine, diametrul firului și configurația de capăt afectează în mod direct modul în care arcul funcționează în câmp. Obținerea corectă a acelor parametri în timpul producției depinde de precizia mașinii de fabricare a arcurilor.
Concluzie: un arc elicoidal transformă energia mecanică în deformare elastică și înapoi, iar calitatea acelei conversii este definită de cât de precis este fabricat.Înainte de a selecta o mașină de producție, trebuie să înțelegeți clar ce tip de arc elicoidal veți produce. Cele trei categorii de bază necesită fiecare capabilități diferite de scule, configurare și mașini.
Arcurile de compresie rezistă la o forță de compresiune axială. Bobinele sunt distanțate cu goluri de aer între ele, astfel încât arcul să se poată scurta atunci când este încărcat. Acestea reprezintă cel mai mare segment al pieței arcurilor și sunt produse în volume enorme de bobinatoare CNC. Aplicațiile obișnuite includ sisteme de suspensie pentru automobile, amortizoare, arcuri de supape ale motorului, miezuri de saltea și echipamente pneumatice industriale. Un arc de compresie cu lungimea liberă de 50 mm și diametrul sârmei de 2,5 mm poate fi proiectat să comprima 20 mm înainte de a atinge înălțimea sa solidă, ceea ce înseamnă că oferă rezistență pe întregul interval de deformare.
Arcurile de extensie funcționează în sens invers: rezistă la o forță de tragere. În mod normal, bobinele sunt înfășurate strâns împreună, fără spațiu de aer, iar arcul se întinde atunci când este încărcat. Capetele au de obicei cârlige, bucle sau inserții filetate pentru atașare. Arcurile de prelungire apar în trambuline, mecanisme de uși de garaj, cărucioare pentru copii și sisteme de tensionare pentru benzile transportoare. Deoarece firul este sub tensiune axială, defectarea cârligului de capăt este o preocupare comună, tocmai de aceea instrumentele de formare cu precizie contează în procesul de bobinare.
Un arc de torsiune rezistă la cuplul de rotație. Capetele sunt poziționate astfel încât să poată fi atașate de componente care se rotesc unele față de altele. Arcurile de torsiune stochează energie atunci când sunt răsucite și o eliberează ca forță de rotație. Ele sunt esențiale în agrafe de rufe, capcane pentru șoareci, mecanisme de ceas, sisteme de frânare din vehicule și întrerupătoare electrice. Parametrii de proiectare pentru arcurile de torsiune includ lungimea și unghiul piciorului, care necesită, de obicei, o mașină de formare a arcurilor CNC cu control pe mai multe axe pentru a produce cu precizie.
Procesul de fabricație pentru un arc elicoidal este extrem de determinist. Fiecare operație trebuie să se desfășoare în succesiune, iar orice abatere într-o etapă afectează direct calitatea arcului. Mai jos este o vedere practică pas cu pas a ceea ce se întâmplă în interiorul unei instalații de fabricare a arcurilor.
Sârma brută provine dintr-o bobină și este alimentată printr-un mecanism de îndreptare. Sistemul de alimentare a sârmei trebuie să mențină o tensiune uniformă. Dacă firul este alimentat cu alunecare sau tragere neuniformă, pasul rezultat va fi inconsecvent, ceea ce, la rândul său, modifică rata arcului. O unitate de alimentare a sârmei bine întreținută asigură că firul pătrunde în zona de formare cu o viteză și o forță constante.
Acesta este centrul procesului. Într-o mașină de bobinat cu arc CNC, firul este ghidat în jurul unui dorn sau modelat direct de unelte servo-acționate. Pasul este stabilit de mișcarea axială a sculelor de formare în raport cu avansul sârmei. Pentru geometriile complexe de arc, o mașină de formare cu mai multe axe coordonează mai multe mișcări servo simultan. Acesta este locul în care numărul de axe ale mașinii determină domeniul dvs. de producție.
 Mașină de bobinat cu arc CNC cu opțiuni cu mai multe axe Această serie de mașini prelucrează diametre de sârmă de la 0,3 la 8,0 mm și suportă mai multe axe pentru forme variate de arc. Ideal pentru producția care necesită bobinare precisă și performanță constantă de tratament termic. Vizualizare produs →
După bobinare, majoritatea arcurilor trebuie tratate termic pentru a reduce tensiunile interne și pentru a obține proprietățile mecanice necesare. Pentru arcurile din oțel carbon, austenitizarea în jur de 850°C, urmată de călirea uleiului și revenirea la 350°C până la 450°C este standard. Cuptorul de călire ține arcul la temperatură pentru o durată precisă. Tratamentul termic necorespunzător duce la fragilitate, eșec prematur la oboseală sau duritate inconsecventă în întregul lot.
Arcurile de compresie necesită capete plate, paralele. Mașinile de șlefuit cu arc îndepărtează materialul pentru a crea suprafețele de capăt. Pentru un arc de înaltă precizie, toleranța de planeitate poate fi de până la 0,05 mm din paralel. Procesul de măcinare obține și o lungime liberă precisă. Fără o mașină de șlefuit adecvată, arcul poate să nu se așeze corect într-un ansamblu.
Operațiunile finale includ granulație pentru a îmbunătăți durata de viață la oboseală, acoperire pentru rezistență la coroziune și inspecție dimensională pentru a verifica specificațiile. Fiecare arc poate fi inspectat pentru lungimea liberă, diametrul exterior, rata arcului și calitatea suprafeței.
Materialul este baza fiecărei primăveri. Alegerea corectă a materialului depinde de mediul de operare, de condițiile de încărcare, de durata de viață estimată și de constrângerile de cost. Tabelul de mai jos compară materialele cele mai utilizate în producția de arc elicoidal.
| Material | Rezistența la tracțiune | Temp. max | Rezistenta la coroziune | Aplicații primare |
|---|---|---|---|---|
| Oțel carbon de 65 Mn | 980-1080 MPa | 120°C | Scăzut | Izvoare industriale de uz general |
| Oțel siliconic 60Si2Mn | 1275-1375 MPa | 200°C | Scăzut | Arcuri de suspensie pentru automobile de mare rezistență |
| 304 Inoxidabil | 515-675 MPa | 300°C | Înalt | Dispozitive medicale, prelucrarea alimentelor, echipamente pentru exterior |
| Inoxidabil 316L | 485-620 MPa | 350°C | Foarte sus | Prelucrare chimică, marină, farmaceutică |
| 17-7PH Întărire prin precipitații | 1650-1900 MPa | 400°C | Înalt | Componente aerospațiale, mașini de înaltă performanță |
| Bronz fosforic | 510-650 MPa | 100°C | Mediu | Contacte electrice, conectori, comutatoare |
Din perspectiva producției, cu cât materialul este mai dur, cu atât este mai mare provocarea pentru mașina dvs. de bobinat. Materialele cu rezistență ridicată, cum ar fi 17-7PH, necesită mai multă forță de formare și componente ale mașinii mai rigide. Dacă intenționați să lucrați cu aliaje exotice, alegeți o mașină cu un cuplu servo suficient și unelte întărite.
Fiecare primăvară este definită de șase parametri de bază. Înțelegerea acestora este crucială, indiferent dacă proiectați un arc sau configurați o mașină pentru a-l produce. Când una dintre aceste modificări, alte proprietăți se schimbă, de asemenea.
Diametrul firului (d)
Grosimea firului. Dublarea diametrului firului crește viteza arcului cu un factor de 16 deoarece ecuația ratei depinde de d^4. Micile modificări ale diametrului firului determină modificări mari ale forței.
Diametrul mediu al bobinei (D)
Diametrul mediu al bobinei. Rata arcului este invers proporțională cu D^3, astfel încât o creștere cu 10% a diametrului bobinei reduce rigiditatea cu aproape 27%.
Pitch (p)
Distanța dintre bobinele adiacente. Pitch controlează direct spațiul liber și devierea maximă. Un pas mai mare permite mai multă deplasare înainte ca arcul să atingă înălțimea solidă.
Număr de bobine active (n)
Numărul de bobine care se deviază efectiv sub sarcină. Mai puține bobine active produc un arc mai rigid; bobinele mai active produc un arc mai moale.
Lungime liberă (L0)
Lungimea arcului când nu este aplicată nicio sarcină. Lungimea liberă este setată în timpul bobinei și este afectată de numărul de bobine și de pas.
Rata de primăvară (k)
Forța necesară pe unitatea de deviere. Formula pentru arcurile de compresie este k = Gd^4 / (8D^3n), unde G este modulul de forfecare al materialului.
Pentru un mediu de producție, cea mai critică perspectivă este următoarea: mici modificări ale diametrului firului determină modificări exponențiale ale vitezei arcului. Un furnizor de sârmă care furnizează material cu o variație de ± 0,02 mm poate face ca rata arcului să fluctueze cu aproximativ 15 la sută. Acesta este motivul pentru care măsurarea de precizie a firului și verificările de acceptare sunt obligatorii.
Mașina pe care o alegeți determină nu doar ce arcuri puteți produce astăzi, ci și ce tipuri de comenzi puteți accepta în viitor. Există trei tipuri principale de mașini de luat în considerare și fiecare servește un profil de producție diferit.
Acestea sunt calitățile de lucru ale producției de arcuri de compresie de mare volum. Acestea funcționează la viteze foarte mari și sunt de obicei configurate cu 3 până la 7 axe. Dacă afacerea dvs. se concentrează pe arcuri de compresie standard în cantități mari, o mașină spiralată dedicată cu alimentare automată a sârmei oferă cel mai bun cost pe arc. Vitezele de producție la mașinile moderne pot depăși 150 de bobine pe minut, în funcție de dimensiunea arcului.
O mașină de formare oferă mai multă versatilitate deoarece folosește axe controlate independent pentru a muta mai multe unelte de formare. O mașină de formare cu 5 axe poate comuta între arcurile de compresie, torsiune și extensie, fără o reparație extinsă. Excelează în tiraje medii și când mixul de produse este divers. Gama mai largă de mișcare vă permite să creați arcuri cu pas variabil, arcuri în trepte și arcuri cu configurații speciale ale capetelor.
 Mașină de formare a arcurilor CNC versatilă pentru forme complexe Cu axe controlate independent, această mașină de formare se ocupă de diverse tipuri de arcuri fără a fi nevoie de o reparație extinsă. Flexibilitatea sa se potrivește cu rulajele medii și cu pas variabil sau configurații speciale ale capetelor. Vizualizare produs →
Mașinile fără came folosesc lame servo-acționate în loc de came mecanice. Timpul de configurare este substanțial mai scurt deoarece nu există profile fizice de came de fabricat sau ajustat. Pentru producția în loturi mici și schimbări frecvente, mașinile fără came economisesc timp semnificativ. Sunt în special bune pentru forme complexe de sârmă și geometrii arc, care ar fi dificil de realizat cu came convenționale.
Când evaluați mașinile, luați în considerare mai întâi numărul de axe. Fiecare axă este un servomotor controlat independent. O mașină cu 3 axe poate produce arcuri de compresie de bază. O mașină cu 5 axe acoperă majoritatea tipurilor standard de arcuri. O mașină cu 10 axe oferă flexibilitate maximă pentru îndoirea complicată a sârmei și geometrii foarte complexe. Aceste diferențe de capacitate contează atunci când clienții dvs. revin cu o varietate mai mare de specificații pentru arc.
Înainte de a vă angaja la o mașină, verificați fișa de service a producătorului echipamentului original și disponibilitatea pieselor de schimb. O mașină bine construită dintr-o fabrică cu un control constant al calității își va menține configurația mai mult timp. Dacă sunteți în căutarea unei noi mașini cu arc, nu există un punct de plecare mai bun decât cercetarea îndrumărilor detaliate despre cum să cumpărați o mașină bună cu arc înainte de a încheia o afacere.
O regulă de selecție realistă
Arcuri simple de volum mare: mașină de bobinat. Produse mixte, tiraje medii: mașină de formare cu 5 axe sau mai multe. Loturi mici, varietate mare: mașină fără came. Decizia ta ar trebui să fie condusă de profilul comenzii la care te aștepți peste un an, nu doar de munca pe care o ai astăzi.
Eșecurile calității de primăvară duc la loturi respinse, pierderea timpului de producție și deteriorarea relațiilor cu clienții. Cele mai frecvente probleme de calitate provin din trei surse: variația materialului, alinierea greșită a mașinii și tratamentul termic inconsecvent.
O rutină concentrată de verificare a calității le prinde devreme. Cel puțin, fiecare lot trebuie verificat pentru lungimea liberă, diametrul exterior și rata arcului pe bază de eșantionare. Când rulați o aplicație critică, luați în considerare verificarea 100% a lungimii libere și a dimensiunii toleranței.
Dacă întâmpinați probleme de calitate în funcționarea actuală a arcului, multe dintre ele se regăsesc mai degrabă la configurarea mașinii decât la mașina în sine. Înțelegerea neînțelegerilor comune în utilizarea mașinilor de primăvară vă poate ajuta să identificați și să corectați problemele care erodează în tăcere debitul și calitatea.
Principiul de antrenare: consistența în sârmă, scule și tratament termic produce arcuri care îndeplinesc specificațiile rulare după rulare.
Arcurile elicoidale sunt peste tot. Înțelegerea cerințelor specifice fiecărei industrii vă ajută să vă poziționați cu precizie capacitatea de producție.
Sectorul auto este de departe cel mai mare consumator de arcuri elicoidale. Un singur vehicul de pasageri poate conține între 25 și 40 de arcuri, inclusiv arcuri de suspensie, arcuri de supapă, arcuri de ambreiaj și arcuri de eliberare a frânei. Arcurile de suspensie folosesc adesea sârmă din oțel siliconic, cum ar fi 60Si2Mn, deoarece oferă o rezistență ridicată și o rezistență excelentă la oboseală. Toleranțele sunt exigente: arcurile supapelor pot necesita variații de sarcină mai mici de 5 procente într-un lot.
Dispozitivele medicale necesită cea mai mare fiabilitate și curățenie. Arcurile utilizate în instrumentele chirurgicale, pompele de perfuzie și implanturile ortopedice sunt adesea fabricate din oțel inoxidabil 316L. Ele trebuie să aibă o contaminare de suprafață zero și să îndeplinească toleranțe dimensionale foarte mici. Un arc folosit într-o pompă portabilă de insulină ar putea avea un diametru de sârmă de numai 0,3 mm, necesitând o mașină capabilă să manipuleze cu precizie sârmele fine.
Arcurile aerospațiale funcționează în condiții extreme. Acestea trebuie să mențină o performanță constantă de la -50°C la 150°C și să reziste la vibrații ridicate. Materiale precum inoxul cu întărire prin precipitare 17-7PH sunt comune. Fiecare arc folosit în sistemele critice pentru zbor este de obicei testat pentru sarcină în mai multe puncte din domeniul său de deformare înainte de asamblare.
În conectori și întrerupătoare, arcuri de torsiune miniaturale sunt folosite pentru a menține presiunea de contact. Bronzul fosfor este obișnuit aici, deoarece oferă o bună conductivitate și rezistență la coroziune. Aceste arcuri sunt foarte mici, adesea cu diametre de sârmă sub 0,5 mm și necesită mașini cu capabilități excelente de manipulare a sârmei fine.
 Mașină de formare de precizie cu 3 axe pentru arcuri miniaturale Proiectat pentru manipularea firelor fine, această mașină CNC asigură formarea precisă a arcurilor mici de torsiune utilizate în electronică. Oferă rezoluție axială mare și performanță stabilă pentru toleranțe strânse. Vizualizare produs →
Fiecare industrie are propriile cerințe de certificare și materiale. Înainte de a prelua un nou sector, verificați dacă mașina dumneavoastră poate funcționa cu materialele necesare și să îndeplinească banda de toleranță tipică a industriei. Dacă produceți arcuri pentru industria electronică, o mașină cu rezoluție axială mare și deviație termică scăzută este o necesitate.
Mașinile cu arc sunt echipamente de precizie. Diferența dintre o mașină care funcționează fiabil timp de zece ani și una care necesită reparații frecvente se rezumă la disciplina de întreținere. Iată un program practic de întreținere care vă menține linia de producție sănătoasă.
O mică problemă detectată devreme costă câteva minute pentru remediere. Aceeași problemă lăsată nedetectată poate duce la o oprire de mai multe zile și la un lot respins de arcuri. Procesul dumneavoastră de întreținere ar trebui să fie sistematic și documentat. În multe cazuri, păstrarea unui simplu jurnal al uzurii sculelor și al ajustărilor mașinii dezvăluie modele care prezic defecțiuni înainte ca acestea să se producă.
Cum se calculează rata arcului pentru un arc de compresie elicoidal?
Rata arcului k este calculată folosind formula k = G*d^4 / (8*D^3*n), unde G este modulul de forfecare al materialului de sârmă, d este diametrul firului, D este diametrul mediu al bobinei și n este numărul de bobine active. Un modul de forfecare pentru oțelul cu arc carbon este de aproximativ 79 GPa. Această formulă vă spune exact cum se leagă forța și deviația.
Care este diferența dintre o mașină cu arc cu came și o mașină cu arc fără came?
O mașină cu came folosește profile de came tăiate fizic pentru a controla mișcarea sculei, iar schimbarea designului arcului înseamnă realizarea de noi came. O mașină fără came folosește servomotoare pentru a controla instrumentele direct, ceea ce permite modificarea parametrilor în software în loc să producă noi came. Aparatele fără camă sunt mult mai rapide de configurat și sunt ideale pentru loturi mici sau schimbări frecvente de produs.
Poate o mașină CNC cu arc să ajusteze automat pasul arcului în timpul producției?
Da. Mașinile moderne CNC pot controla pasul în timp real în timpul procesului de bobinare. Axele servo ale mașinii schimbă programatic viteza de avans relativă pentru a crea arcuri cu pas variabil. Caracteristicile de auto-corecție pot monitoriza dimensiunile arcului în timpul rulării și pot ajusta automat parametrii pentru a menține toleranța țintă.
Ce cauzează defectarea arcului la încărcare repetată?
Eșecul oboselii este cea mai frecventă cauză. Rezultă din inițierea fisurii la un defect de suprafață sau un punct de concentrare a tensiunii, apoi creșterea treptată a fisurilor până la cedare. Printre factorii obișnuiți se numără zgârieturile de suprafață de la bobinaj, greșarea insuficientă și stresul prea mare în timpul funcționării. Proiectarea ar trebui să limiteze solicitarea de lucru la o proporție sigură din rezistența finală la tracțiune a materialului.
Cum aleg diametrul firului pentru un arc elicoidal?
Alegerea diametrului firului depinde de forța necesară a arcului, de tensiunea admisă și de spațiul disponibil. Ca punct de plecare, efortul de forfecare la sarcina maximă ar trebui să rămână sub 50-60% din rezistența finală la tracțiune a materialului pentru aplicații statice și mai puțin pentru încărcare ciclică. Tabelele de dimensiuni standard ale firelor pot fi apoi folosite pentru a alege cel mai apropiat ecartament disponibil care îndeplinește cerințele.
Este necesar un cuptor de călire cu arc pentru toate arcurile elicoidale?
Majoritatea arcurilor spiralate la rece beneficiază de un tratament termic la temperatură scăzută pentru a ameliora tensiunile reziduale după formare. Arcurile realizate din sârmă trasă tare sau oțel inoxidabil pot fi utilizate fără călire în aplicații cu solicitări reduse. Cu toate acestea, arcurile de înaltă rezistență, în special cele utilizate în industria auto sau aerospațială, necesită de obicei un proces de revenire controlat pentru a obține proprietățile mecanice necesare și pentru a preveni defecțiunile premature.
De câte axe am nevoie pe o mașină de formare cu arc CNC?
Pentru arcurile de compresie de bază sunt suficiente 3 axe. Pentru cele mai comune tipuri de arcuri, inclusiv extensie și torsiune simplă, 5 axe vă oferă suficientă libertate. Când se produc forme complexe de sârmă sau arcuri cu pas variabil, 10 axe sau mai multe oferă cea mai mare flexibilitate. Numărul de axe se referă direct la complexitatea arcurilor pe care le puteți produce fără a schimba sculele.
Producerea de arcuri elicoidale de înaltă calitate este o provocare de sistem. Furnizorul de materiale, mașina, sculele, procesul de tratament termic și protocoalele de inspecție trebuie să lucreze împreună. Mașina nu este singurul factor, dar este factorul care vă oferă cel mai mare control asupra geometriei și consistenței arcului.
Mașina potrivită pentru afacerea dvs. depinde de volumul de producție, gama de produse și materialele pe care intenționați să le procesați. Mașinile de bobinat dedicate excelează la volum mare și geometrie simplă. Mașinile de formare cu mai multe axe oferă versatilitatea de a prelua o gamă mai largă de lucrări. Mașinile fără camă minimizează timpul de configurare pentru producția cu amestec mare și volum redus.
Indiferent de calea pe care o urmați, investiți în rutina de întreținere. Un program de verificare disciplinat, lubrifiere consecventă și înlocuirea proactivă a sculelor se plătesc de la sine în timp de nefuncționare redus și calitate îmbunătățită a arcului. Industria de primăvară recompensează producătorii care se concentrează pe consistență, acuratețe și fiabilitate pe termen lung.
Dacă vă extindeți capacitățile sau actualizați echipamentele existente, creați mai întâi o imagine clară a tipurilor și volumelor de arc țintă. Mașina care își câștigă păstrarea este cea care se potrivește realității tale de producție, nu cea cu cea mai lungă listă de caracteristici.
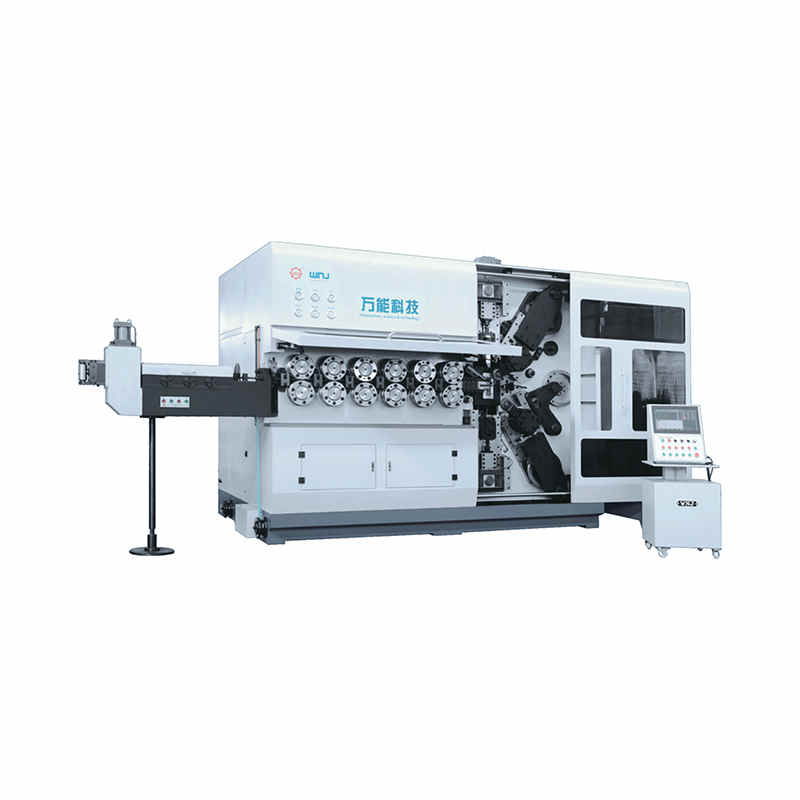
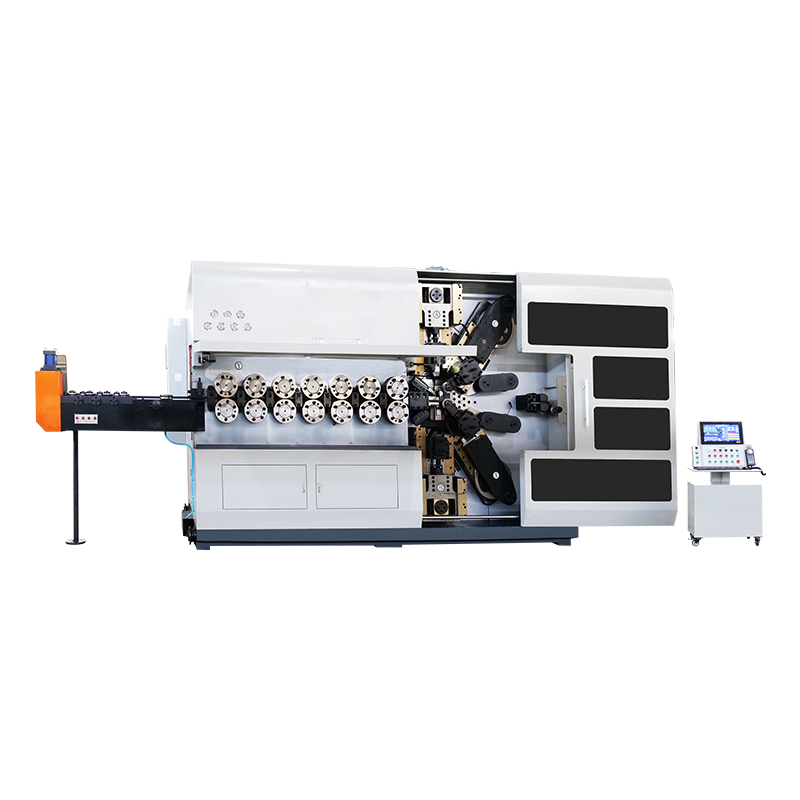
TK-13200, TK-7230 TK-13200、 TK-7230 MAȘINĂ CNC DE BOBINARĂ A ARCOLOR 12 AXE ...
Vezi detalii
TK-13200, TK-7230 TK-13200、 TK-7230 MAȘINĂ CNC DE BOBINARĂ A ARCOLOR 12 AXE ...
Vezi detalii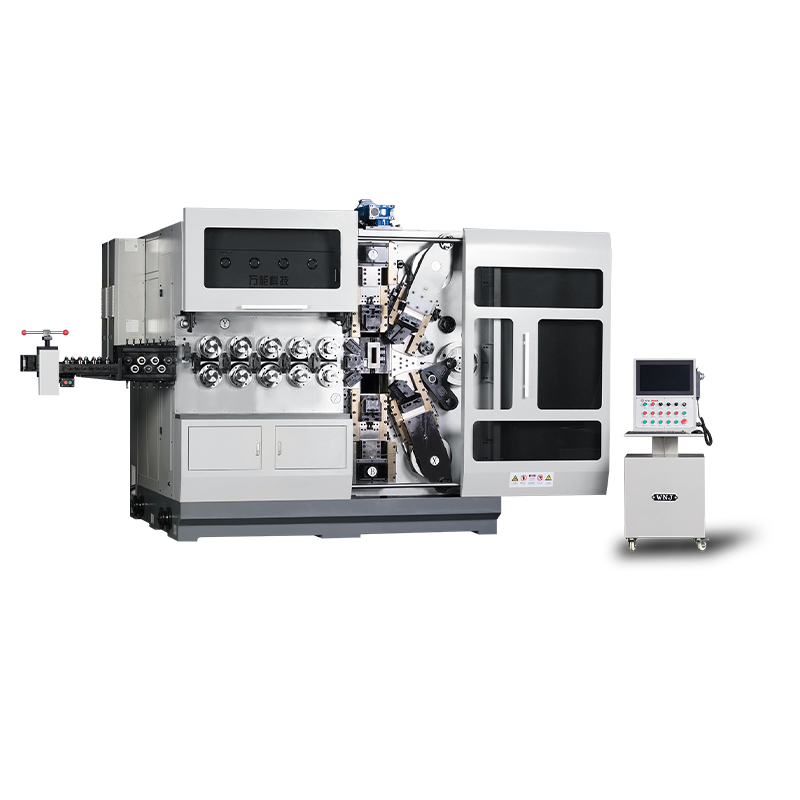
TK12120 TK-12120 MAȘINĂ CNC DE BOBINARĂ A ARCOLOR 12 AXES ...
Vezi detalii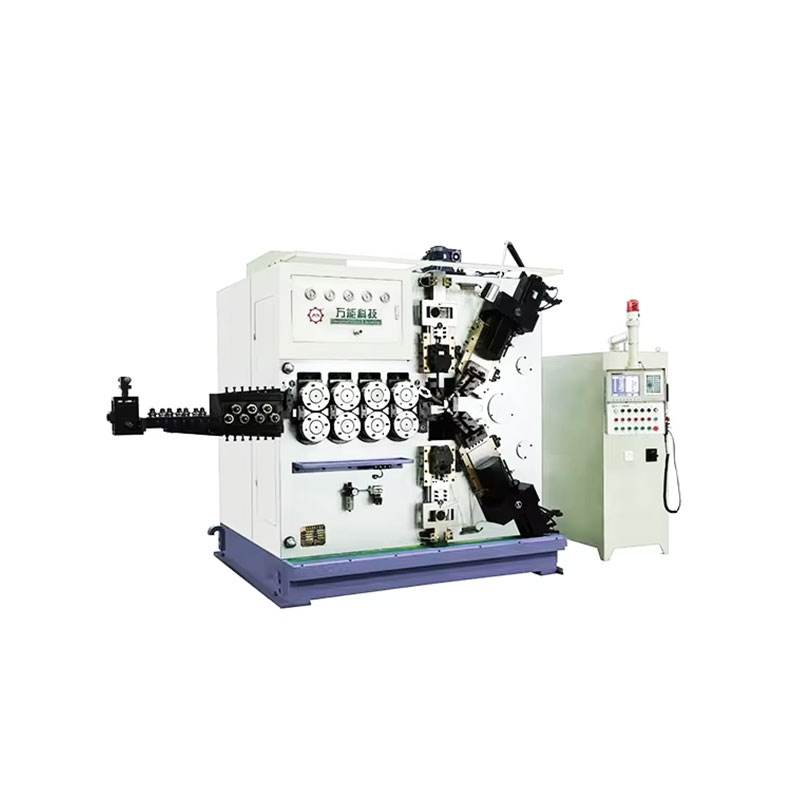
TK-6160 TK-6160 MAȘINĂ CNC DE LAMINARE A ARCOLOR ...
Vezi detalii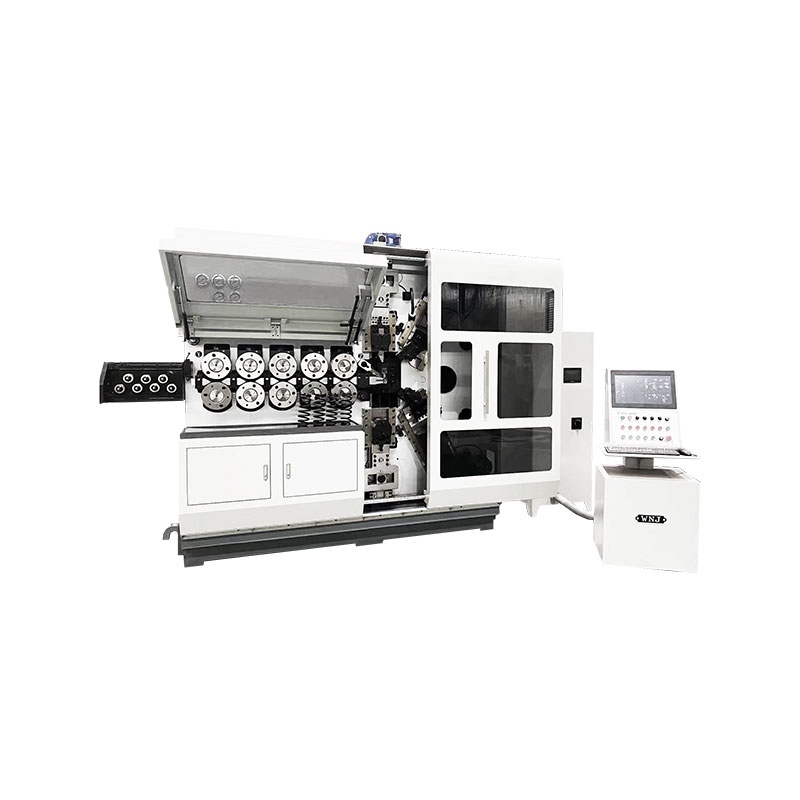
TK-6120 TK-6120 MAȘINĂ CNC DE LAMINARE A ARCOLOR ...
Vezi detalii
TK-5200 TK-5200 MAȘINĂ CNC DE BOBINARĂ A ARCOLOR 5 AXE ...
Vezi detalii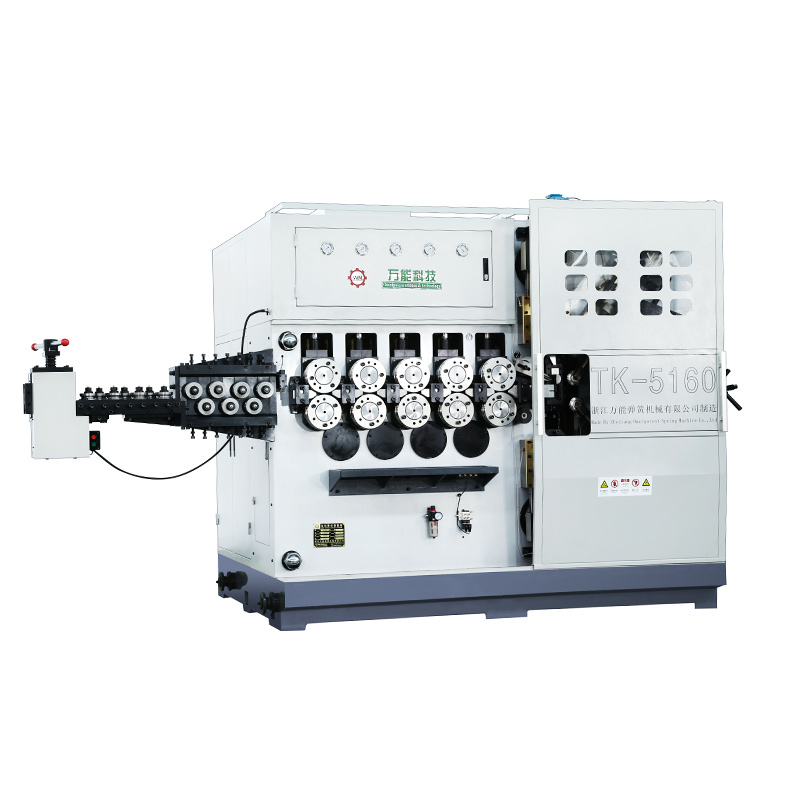
TK-5160 TK-5160 MAȘINĂ CNC DE BOBINARĂ A ARCOLOR 5 AXES ...
Vezi detalii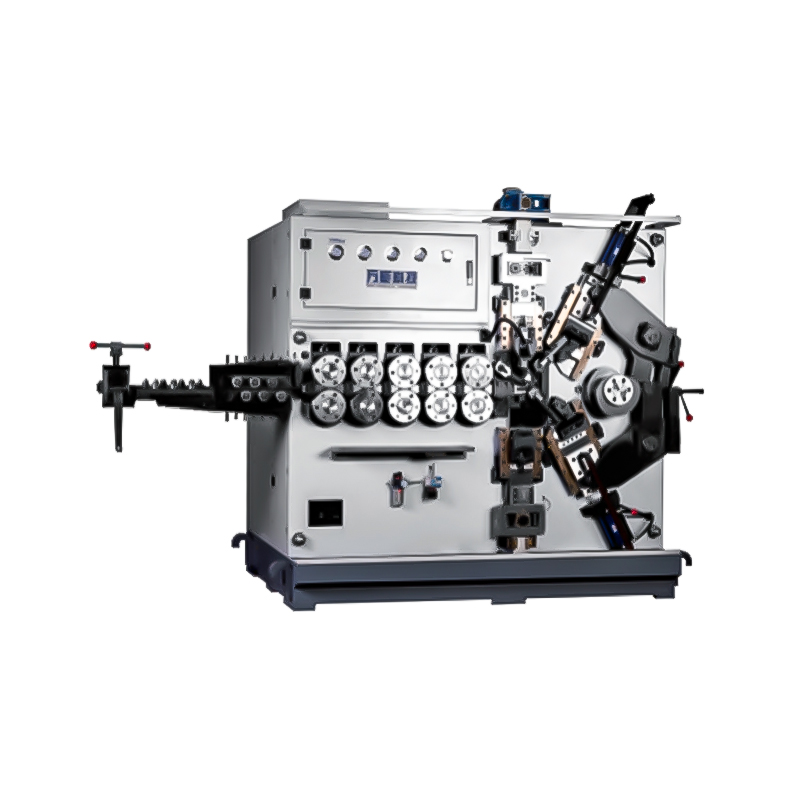
TK-5120 TK-5120 MAȘINĂ CNC DE BOBINAR A ARCOLOR 5 AXE ...
Vezi detaliiCod QR mobil