Limbă

Un design cu arc de compresie funcționează numai atunci când cerințele de sarcină, deformare și oboseală sunt echilibrate cu capacitățile mașinilor care îl formează. Începeți cu rata arcului, apoi verificați tensiunea și înălțimea solidă și, în final, confirmați toleranțele cu echipa de producție. Obținerea corectă a acestei secvențe economisește săptămâni de încercări și erori.
Acest ghid prezintă parametrii de bază de proiectare, un exemplu de calcul pas cu pas, toleranțele tipice de fabricație și alegerile echipamentelor care determină dacă arcul de compresie poate fi construit în mod constant.
The rata de primăvară (k) este cea mai importantă valoare de proiectare. Acesta definește sarcina necesară pentru comprimarea arcului cu un milimetru. Formula pentru un arc de compresie elicoidal este k = G d^4 / (8 D^3 Na), unde G este modulul de forfecare, d este diametrul firului, D este diametrul mediu al bobinei și Na este numărul de bobine active. Creșterea diametrului firului are cel mai puternic efect asupra ratei, deoarece este ridicată la a patra putere; creșterea diametrului mediu sau bobinele active fac arcul mai moale.
Alți parametri includ lungimea liberă, înălțimea solidului, pasul, bobinele totale, raportul indicelui și tensiunea. Indicele arcului C = D/d ar trebui să fie în mod normal între 4 și 12. Un indice mai mic pune mai multă presiune pe interiorul bobinei; un indice mai mare face ca arcul să se deformeze și să fie sensibil la sarcinile laterale.
| Parametru | Simbol | Gama tipică | Efectul asupra performanței |
|---|---|---|---|
| Diametrul firului | d | 0,5–20 mm | Cea mai puternică influență asupra ratei și stresului |
| Diametrul mediu al bobinei | D | 3–100 mm | D inferior întărește arcul |
| Indice de primăvară | C | 4–12 | Prea scăzut provoacă stres ridicat, prea mare provoacă flambaj |
| Bobine active | Na | 2–20 | Mai multe bobine înmoaie arcul |
| Lungime liberă | Lf | Determinat prin proiectare | Setați deasupra deflexiunii înălțimii solide |
| Bobine totale | Nt | Na 2 | Se adaugă 2 pentru capete închise și măcinate |
Capetele primăverii contează și ele. Capetele închise și împământate sunt comune pentru arcurile de compresie care au nevoie de o suprafață de așezare plană. Capetele închise fără șlefuire asigură o durată mai bună la oboseală, dar mai puțină planeitate. Bobinele totale sunt de obicei bobine active plus 2 pentru capete închise.
Arcurile de compresie sunt utilizate în multe domenii, iar cerințele de proiectare se pot schimba rapid atunci când aplicația este an auto sau sistem de mobilitate . În aceste cazuri, viața la oboseală și consistența dimensională devin și mai critice.
Să presupunem că aveți nevoie de un arc care să livreze 100 N forță la o deformare de 25 mm . Utilizați oțel de arc călit cu ulei cu modul de forfecare G = 80.000 N/mm². Alegeți diametrul firului d = 2,0 mm și diametrul mediu al bobinei D = 20 mm.
Tensiunea calculată de 728 N/mm² este în intervalul acceptabil pentru sârma călită cu ulei în serviciu static, dar pentru milioane de cicluri aveți nevoie de o tensiune mai mică. Creșteți d la 2,2 mm sau D la 22 mm pentru a reduce stresul. Rețineți că dacă D crește, rata arcului scade, deci Na trebuie redus pentru a menține k.
Pentru arcurile dinamice, o regulă industrială conservatoare este de a menține tensiunea medie sub 0,45 × rezistența finală la tracțiune (UTS) și efortul alternativ sub 0,30 × UTS. Verificați întotdeauna proiectul final față de calitatea reală a materialului.
 TK-320B Mașină de bobinat cu arc CNC cu 3 axe cu control al pasului Acest bobinator CNC oferă control independent al axei pasului și funcționare sincronă de mare viteză, făcându-l ideal pentru producerea de arcuri de compresie cu pas precis și avans constant al firului, așa cum sa evidențiat în discuția anterioară privind proiectarea tensiunii. Vizualizare produs →
Toleranțele arcurilor de compresie nu sunt doar o idee ulterioară. Ei decid dacă arcul poate fi produs la costuri și consistență acceptabile. Tabelul de mai jos arată nivelurile tipice de toleranță pe care o mașină de bobinat cu arc CNC le poate atinge în producția normală.
| Parametru | Toleranță | Note |
|---|---|---|
| Diametrul exterior | ±0,1 mm pentru d ≤ 3 mm | ±0,2 mm pentru fir mai mare |
| Lungime liberă | ±0,3 până la ±0,5 mm | Depinde de bobinele totale |
| Rata de primăvară | ±5% până la ±10% | Afectează sarcina la deformare |
| Bobine totale | ±0,25 bobine | Controlat de alimentare CNC |
| Pătrat | 0,02 mm pe 10 mm lungime | Măsurat față de scaunul plat |
| Paralelismul capetelor pământului | 0,05 mm | Necesită operație de șlefuire |
Este posibilă o toleranță mai strânsă decât aceste valori, dar fiecare reducere a intervalului de toleranță adaugă costuri, deoarece necesită mai mult timp de inspecție și configurare. Proiectați pentru cea mai largă toleranță pe care o poate accepta aplicația dvs , și specificați rata arcului dacă sarcina la o anumită deformare este ceea ce contează cu adevărat.
Mașina de bobinat cu arc CNC prezentată în această secțiune este folosită în mod obișnuit pentru a produce arcuri de compresie cu pas constant și avans de sârmă. Capacitatea de a programa cu precizie lungimea de alimentare și numărul de bobine este ceea ce menține rata arcului într-o bandă îngustă.
 CNC-625D Mașină de formare a arcurilor CNC cu 4 axe cu detectare Dotata cu patru axe si detectie automata, aceasta masina de formare se opreste pe defecte si permite ajustarea parametrilor, asigurand producerea repetabila a diferitelor forme de arc, ceea ce sustine continuitatea de la proiectare la fabricatie mentionata mai sus. Vizualizare produs →
Un design cu arc de compresie este la fel de bun ca mașina care îl formează. Mașinile de formare a arcurilor CNC controlează alimentarea sârmei, pasul bobinei, diametrul exterior și lungimea tăieturii electronic. Acesta este motivul pentru care un design care este bine adaptat echipamentului poate fi repetat de mii de ori fără derive.
Numărul de axe de pe o mașină cu arc determină cât de complexă poate face o formă. O mașină cu 3 axe poate produce arcuri de compresie standard, în timp ce o mașină cu 5 axe sau 10 axe poate gestiona forme mai avansate. Dacă doriți să înțelegeți mecanica de bază, citiți cum funcționează o mașină cu arc CNC . Acest lucru vă ajută să vedeți de ce anumite modele de arc sunt mai ușor de produs decât altele.
Când un arc are un indice ridicat al arcului sau un diametru foarte mic al firului, mașina are nevoie de un control precis al tensiunii firului. În caz contrar, pasul poate varia de-a lungul lungimii arcului, provocând o rată inconsecventă. Asocierea unui design realist cu mașina de formare CNC potrivită este calea cea mai rapidă către un proces de producție stabil.
 Seria de mașini de șlefuit cu arc cu arc CNC pentru finisare de precizie Această serie oferă șlefuire CNC cu roți servocontrolate și inspecție automată, potrivită pentru șlefuirea capetelor arcurilor de la sârmă de 0,3 până la 12 mm, asigurând planeitatea și paralelismul necesar înainte de asamblare în aplicații solicitante. Vizualizare produs →
Materialul unui arc de compresie este selectat pentru mediul de serviciu și durata de viață la oboseală necesară. Opțiunile obișnuite includ oțel carbon, oțel de arc temperat cu ulei, oțel inoxidabil și oțeluri aliate. Pentru medii cu temperaturi ridicate sau corozive, oțelul inoxidabil este adesea necesar, dar are un modul de forfecare mai mic și o capacitate diferită de efort.
După bobinare, arcul are tensiuni reziduale interne care pot reduce durata de viață la oboseală. Un cuptor de temperare cu arc este utilizat pentru a elibera materialul și pentru a stabiliza dimensiunile. Acest pas nu este opțional pentru arcurile de înaltă performanță. Temperatura de tratament termic este suficient de scăzută pentru a evita modificarea microstructurii, dar suficient de ridicată pentru a relaxa tensiunile de bobinare.
Pentru arcuri cu capete șlefuite, o mașină de șlefuit cu arc CNC asigură că fețele de capăt sunt plane și paralele. Aceasta îmbunătățește distribuția sarcinii pe arc și previne uzura prematură a suprafeței de îmbinare. Operația de șlefuire este deosebit de importantă atunci când arcul este asamblat într-o cavitate compactă.
Aceste greșeli apar din nou și din nou în noile modele de arc de compresie. Evitarea acestora vă va economisi timp și bani.
Această listă de verificare vă ajută să furnizați un design complet și fabricabil producătorului dumneavoastră de arc.
Rata arcului este cea mai importantă valoare deoarece leagă sarcina de deformare. O rată corectă a arcului înseamnă că arcul își va face treaba în asamblare.
Începeți de la solicitarea necesară și rata de arc. Un fir mai gros face arcul mai rigid și crește tensiunea pentru o sarcină dată, astfel încât diametrul firului trebuie echilibrat cu diametrul mediu al bobinei și cu numărul de bobine active.
Indicele arcului este raportul dintre diametrul mediu al bobinei și diametrul firului. Ar trebui să fie în intervalul de la 4 la 12. Un indice scăzut mărește stresul intern și îngreunează înfășurarea; un indice ridicat face ca arcul să fie instabil și predispus la flambaj.
Da. Rata arcului este invers proporțională cu cubul bobinelor active, astfel încât reducerea bobinelor active întărește arcul. Dar trebuie să păstrați, de asemenea, bobinele totale și lungimea liberă în limite practice.
Revenirea ameliorează tensiunile reziduale introduse de bobinaj. Stabilizează dimensiunile arcului și îmbunătățește durata de viață la oboseală. Pentru majoritatea arcurilor de înaltă performanță, acest pas nu poate fi sărit.
Specificați cea mai strânsă toleranță pe care o poate justifica funcția, nu cea mai strânsă pe care o poate ține mașina. Dacă sarcina la o înălțime dată este mai importantă, tolerați rata arcului în loc de lungimea liberă.
Designul arcului de compresie este un echilibru între calcule și producția practică. Arcul care funcționează cel mai bine pe hârtie nu este întotdeauna cel mai ușor de realizat. Ținând în vedere materialul, toleranțele și capacitățile mașinii încă de la început, puteți evita defecțiunile obișnuite și puteți obține un arc care funcționează constant pe întreaga durată de viață.
TK-13200, TK-7230 TK-13200、 TK-7230 MAȘINĂ CNC DE BOBINARĂ A ARCOLOR 12 AXE ...
Vezi detalii
TK-13200, TK-7230 TK-13200、 TK-7230 MAȘINĂ CNC DE BOBINARĂ A ARCOLOR 12 AXE ...
Vezi detalii
TK12120 TK-12120 MAȘINĂ CNC DE BOBINARĂ A ARCOLOR 12 AXES ...
Vezi detalii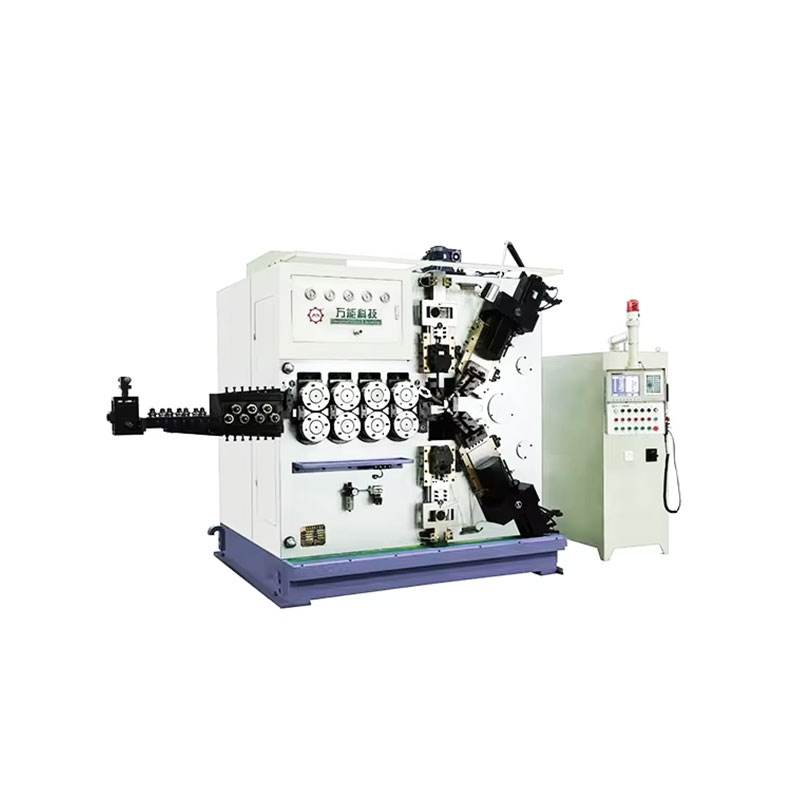
TK-6160 TK-6160 MAȘINĂ CNC DE LAMINARE A ARCOLOR ...
Vezi detalii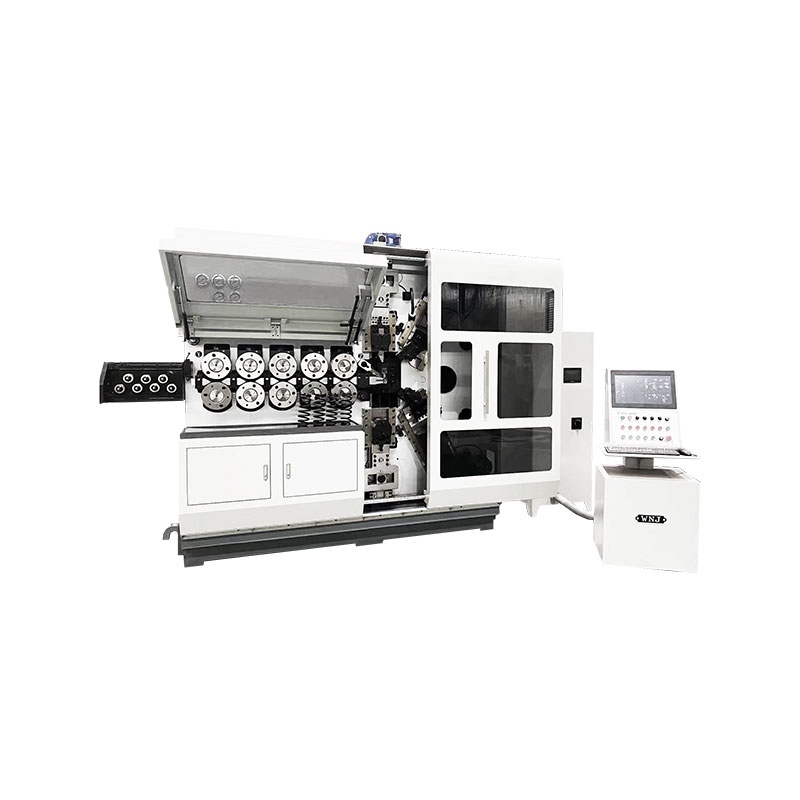
TK-6120 TK-6120 MAȘINĂ CNC DE LAMINARE A ARCOLOR ...
Vezi detalii
TK-5200 TK-5200 MAȘINĂ CNC DE BOBINARĂ A ARCOLOR 5 AXE ...
Vezi detalii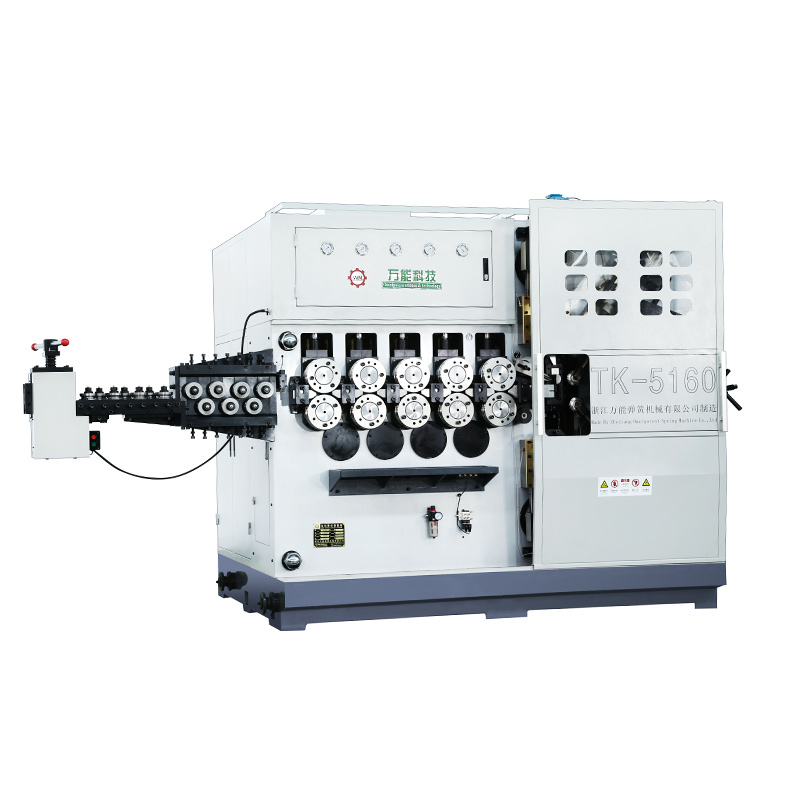
TK-5160 TK-5160 MAȘINĂ CNC DE BOBINARĂ A ARCOLOR 5 AXES ...
Vezi detalii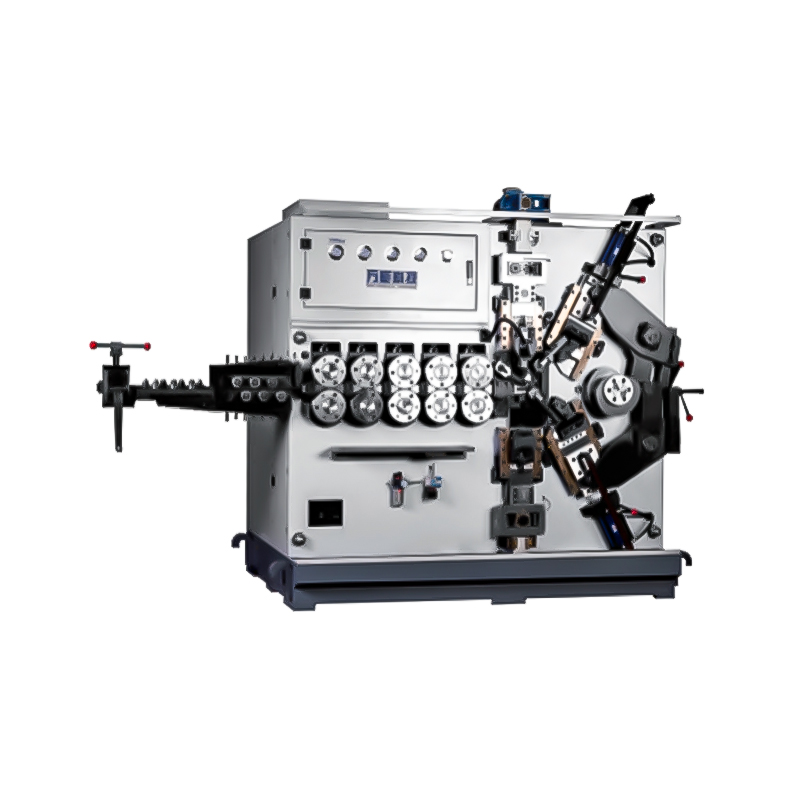
TK-5120 TK-5120 MAȘINĂ CNC DE BOBINAR A ARCOLOR 5 AXE ...
Vezi detaliiCod QR mobil