Limbă

O mașină de bobinat cu arc CNC este cea mai importantă investiție pentru un producător de arcuri care dorește să rămână competitiv. Spre deosebire de mașinile de bobinare mecanice care se bazează pe came și întrerupătoare de limită, o mașină de bobinat cu arc CNC controlează avansul firului, poziția punctului de bobinare, mișcarea pasului și acțiunea de tăiere prin axele servo sincronizate. Rezultatul este o geometrie repetabilă a bobinei, modificări mai rapide de configurare și rate mult mai mici de deșeuri. Dacă planul dvs. de producție include arcuri de compresie, arcuri de extensie sau arcuri de torsiune cu toleranțe mai strânse de 0,05 mm, atunci o mașină de bobinat CNC modernă nu este opțională; este linia de bază. Acest ghid explică cum funcționează aceste mașini, ce înseamnă de fapt numerele axelor, ce specificații ar trebui să comparați și cum să potriviți o mașină la condițiile reale de producție.
Principiul de lucru se împarte în cinci etape: îndreptarea sârmei, alimentarea sârmei, bobinarea, controlul pasului și tăierea. Sârma este trasă dintr-o bobină sau un suport de alimentare cu sârmă alimentată, trece printr-un set de role de îndreptare care îndepărtează turnarea și curbura și apoi intră în rolele de alimentare. Rolele de alimentare împing firul împotriva unui punct de bobinare sau în jurul unui dorn. Pe măsură ce firul avansează, diametrul exterior al arcului este determinat de poziția punctului de bobinare. O unealtă de pas acționată servo se mișcă perpendicular pe traseul firului și creează un spațiu între bobinele adiacente. Când se atinge numărul programat de bobine, o lamă de tăiere separă arcul de firul de intrare, iar sistemul de control începe imediat următorul ciclu.
Ceea ce face versiunea CNC diferită fundamental de o mașină mecanică este faptul că fiecare parametru de formare este o valoare numerică programabilă. Pe un bobinator mecanic, modificați diametrul exterior slăbind manual o piuliță de blocare și mișcând o came. Pe o mașină CNC, introduceți diametrul exterior în ecranul de control și axa servo se poziționează automat. Conform datelor de producție publicate în industria mașinilor cu arc, această schimbare reduce timpul de configurare pentru un arc de compresie tipic de la aproximativ 40 la 60 de minute pe o mașină mecanică la aproximativ 5 până la 10 minute pe un model CNC bine programat. Tabelul de mai jos compară cele două tipuri de mașini în funcție de factorii care contează cel mai mult în atelier.
| Element de comparație | Mașină de bobinat mecanic | Mașină de bobinat cu arc CNC |
|---|---|---|
| Timp de configurare pe tip de primăvară | 30 până la 60 de minute | 5 până la 10 minute |
| Repetabilitate dimensională | Depinde de aptitudinile operatorului | Consecvent între 0,01 și 0,03 mm |
| Schimbări de scule | Cam-uri multiple și opriri fizice | Schimbarea programului plus câteva poziții de scule |
| Abilitatea de a produce forme complexe | Foarte limitat | Formare pe mai multe axe de cârlige, pigtails și coturi |
| Înregistrarea datelor și urmărirea calității | Nu este disponibil | Încorporat în sistemul de control |
Numărul de axe de pe o mașină de bobinat cu arc CNC determină câte mișcări independente pot fi efectuate simultan. A Mașină cu 3 axe de obicei controlează alimentarea firului, punctul de bobinare sau came principală și pasul. Această configurație acoperă majoritatea arcurilor standard de compresie și extensie. A Mașină cu 5 axe adaugă axe de scule care permit operații de formare mai complexe, cum ar fi îndoirea capetelor coadă, producerea de secțiuni cu pas variabil și formarea picioarelor arcului de torsiune cu toleranță apropiată. A Mașină cu 6 axe sau 7 axe , cum ar fi clasa TK-760, oferă și mai multă libertate de formare și poate gestiona diametrele de sârmă la capătul mai greu al scalei.
Mașinile cu axe superioare contează și atunci când produceți diferite familii de arcuri pe aceeași mașină. De exemplu, un producător care produce atât arcuri de suspensie pentru automobile, cât și arcuri mici de prelungire de precizie are nevoie de axe suplimentare pentru a gestiona diferite configurații de scule fără a reconstrui fizic zona de formare. Regula practică este simplă: nu cumpărați mai multe axe decât necesită mixul dvs. de produse, deoarece fiecare axă suplimentară adaugă costuri și complexitate de programare. Cu toate acestea, dacă aveți un atelier de lucru care rulează o mare varietate de comenzi, o mașină cu 5 axe sau mai mare evită blocajul schimbărilor frecvente de scule.
 TK-320B Mașină de bobinat cu arc CNC cu 3 axe pentru sârmă de 3,0 mm Această mașină cu 3 axe acoperă gama populară de fire de 0,5–3,0 mm cu control independent al pasului, interfață în două limbi și fabricare manuală a mostrelor, potrivită pentru producția de capacitate medie fără a cheltui prea mult pe axe suplimentare. Vizualizare produs →
Cumpărătorii se concentrează adesea pe preț și marcă, dar criteriile reale de selecție sunt tehnice. Cele cinci specificații care determină dacă o mașină se potrivește producției dvs. sunt intervalul de diametre a sârmei, diametrul exterior maxim al arcului, viteza de avans, numărul de axe și capacitatea sistemului de control. Gama de diametre a sârmei este primul filtru: o mașină nominală pentru sârmă de 0,5 până la 3,0 mm nu poate produce în mod economic un arc de sârmă de 6 mm. Numerele de model din gama majorității producătorilor oferă o indicație rapidă a capacității. Un model TK-320, de exemplu, este construit în jurul clasei de sârmă de 3,0 mm, în timp ce un model TK-760 vizează fire mai grele în intervalul de 6,0 până la 7,0 mm.
| Caietul de sarcini | Gama tipică | De ce contează |
|---|---|---|
| Diametrul firului | 0,3 mm până la 6,0 mm sau mai mult | Determină ce dimensiuni de arc puteți produce |
| Diametrul exterior maxim al arcului | 10 mm până la 80 mm, în funcție de model | Limitează spațiul fizic de formare din interiorul mașinii |
| Viteza de avans | 30 până la 120 m/min | Afectează direct timpul de ciclu și randamentul pe schimb |
| Numărul de axe | 3 până la 12 axe | Definește libertatea și flexibilitatea formării geometrice |
| Tipul sistemului de control | PC industrial cu drivere servo | Afectează ușurința de programare, memoria și capacitatea de diagnosticare |
Nu treceți cu vederea sistemul de control. O mașină cu precizie mecanică ridicată, dar cu o interfață de control prost proiectată, vă va costa ore de programare. Căutați un sistem de control care să accepte introducerea grafică a parametrilor arcului, monitorizarea în timp real a fiecărei axe servo, stocarea multor rețete de programe și transferul de date standard prin USB sau în rețea. Aceste caracteristici reduc direct timpul de schimbare și fac ca un operator să supravegheze patru până la șase mașini realist.
 TK-335 Mașină de bobinat cu arc CNC cu 3 axe cu control ușor Oferind aceeași configurație pe 3 axe ca și TK-320B, dar conceput pentru o programare eficientă, acest model acceptă schimbări rapide prin introducerea parametrilor grafici și supravegherea multi-mașină, ideal pentru magazinele care au nevoie de operare simplificată. Vizualizare produs →
O mașină de bobinat cu arc CNC nu funcționează singură. Sistemul de alimentare cu sârmă este inima consistenței. Dacă alimentarea sârmei alunecă sau vibrează, pasul arcului și diametrul exterior fluctuează chiar și la o mașină perfect reglată. Producătorii serioși furnizează role de alimentare întărite, un dispozitiv de îndreptare a sârmei și, opțional, un suport de alimentare a sârmei care alimentează în mod activ sârma în mașină la tensiune scăzută. Un suport de alimentare cu sârmă, cum ar fi tipul SLB-2800, îmbunătățește stabilitatea în special atunci când se utilizează bobine grele de sârmă, deoarece împiedică încurcarea sârmei și reduce sarcina pe rolele principale de alimentare.
Calitatea tăierii este a doua cea mai frecventă sursă de defecte. Un dispozitiv de forfecare servo oferă o tăietură mai curată și o calitate mai bună a arcului decât o came de tăiere mecanică, deoarece viteza de tăiere și sincronizarea sunt programabile. Pentru arcuri care necesită capete închise și împământate, ieșirea bobinei trebuie să se alimenteze fără probleme într-o polizor cu arc; pentru arcuri de extensie cu cârlige, aveți nevoie de unelte de formare și de o capacitate de îndoire a sârmei care vine cu o configurație cu 5 axe sau mai mare. Planificați mai întâi întreaga linie de proces, apoi alegeți mașina de bobinare care se potrivește cu aceasta.
Precizia este de obicei citată în două moduri: rezoluția poziționării și repetabilitate. Rezoluția de poziționare se referă la mișcarea minimă programabilă a fiecărei axe servo, adesea 0,01 mm sau mai bună pe mașinile moderne chineze și europene. Repetabilitate se referă la cât de constant revine mașina la aceeași poziție în mai multe cicluri. Pentru producția de arc, repetabilitatea este numărul mai important, deoarece specificațiile arcului, cum ar fi lungimea liberă și diametrul exterior, sunt produse direct de pozițiile axelor. O mașină de bobinare cu arc CNC bine întreținută poate menține lungimea liberă a arcului de 0,1 mm și diametrul exterior de 0,03 mm pe o serie de producție stabilă.
Implicația practică este că trebuie să definiți cerințele de toleranță înainte de a solicita o ofertă. Dacă arcuri sunt pentru scaune auto sau dispozitive medicale, clasa de toleranță este mai strânsă, iar mașina are nevoie de un cadru mai rigid, șine de ghidare mai bune și servomotoare de calitate superioară. Dacă arcuri sunt pentru feronerie generală, atunci o mașină standard cu 3 axe este suficientă. A cere mai multor furnizori să confirme că mașina lor poate păstra toleranța necesară pe un arc de testare este cea mai bună modalitate de a elimina riscul și orice producător de încredere va accepta o comandă de probă de testare.
Cazul de afaceri pentru înlocuirea unui bobinator mecanic vechi cu o mașină de bobinat cu arc CNC se bazează de obicei pe trei numere: timpul ciclului, rata deșeurilor și costul forței de muncă. O mașină CNC poate funcționa la viteză de avans mai mare, deoarece servocontrolul menține mișcarea sârmei stabilă, mai ales atunci când se formează arcuri de compresie mici. Timpii tipici de ciclu scad cu 15 până la 30 la sută în comparație cu o mașină mecanică cu același design cu arc, iar resturile de la deriva de dimensiune sunt practic eliminate.
Economiile de muncă provin din operarea cu mai multe mașini și schimbarea rapidă. Un manager de producție care rulează patru mașini mecanice are nevoie de un operator pe mașină pentru cea mai mare parte a schimbului. Același operator poate gestiona cinci sau șase mașini CNC, deoarece modificările de programare se fac la panoul de control, iar monitorizarea este rareori continuă. Adăugați reducerea costului sculelor, deoarece mașinile CNC au nevoie de mai puține came fizice, iar perioada de rambursare este de obicei între 18 și 30 de luni pentru o fabrică de arcuri mică până la medie. O comparație detaliată la nivelul atelierului a productivității mașinii apare în evaluarea noastră operațională a CNC față de metodele tradiționale de producție a arcurilor pe pagina de știri a companiei , care documentează exemple reale de producție.
Mașinile CNC de bobinat cu arc sunt fiabile, dar precizia lor depinde de câteva discipline de întreținere. Punctele de control critice sunt rolele de alimentare, șinele de ghidare, sistemul de lubrifiere, servomotoarele și dulapul electric. Rolele de alimentare se uzează în timp și ar trebui inspectate în fiecare lună pentru puncte plate și uzură a canelurilor. Șinele de ghidare au nevoie de lubrifiere curată pentru a menține precizia de poziționare a axei. Sistemul de control trebuie să fie copiat în mod regulat, astfel încât rețetele programului și parametrii de calibrare să nu se piardă.
Omiterea acestor pași nu rupe mașina imediat, dar erodează treptat stabilitatea dimensională. Cele mai frecvente probleme de reparare pe teren la bobinatoarele CNC, cum ar fi pasul inconsecvent sau diametrul exterior fluctuant, sunt cel mai adesea urmărite la rolele de alimentare uzate sau la o șină de ghidare slăbită, mai degrabă decât la sistemul de control electronic. O bună întreținere este, prin urmare, o investiție directă în calitatea producției.
Mașinile de bobinat cu arc CNC alimentează aproape fiecare produs proiectat care utilizează un arc. Cele mai mari trei blocuri de aplicații în funcție de volum sunt componentele auto și de mobilitate, ingineria electrică și dispozitivele medicale. În sectorul auto, arcurile de suspensie, arcurile de supape, arcurile de retur frâne și arcurile de scaun sunt produse în loturi foarte mari, ceea ce face ca viteza de schimbare și capacitatea multi-axă a bobinatoarelor CNC să fie deosebit de valoroase. Segmentul de mobilitate și aplicații auto necesită, de asemenea, o trasabilitate strictă, iar mașinile CNC pot înregistra parametrii de producție per lot, ceea ce sprijină documentația de calitate. Aplicațiile de inginerie electrică necesită arcuri mici de precizie pentru comutatoare, conectori și relee, unde diametrul firului este de obicei sub 1,0 mm și tăierea curată este esențială.
Arcurile pentru dispozitive medicale merg și mai departe în ceea ce privește precizia, solicitând adesea capete fără bavuri și proprietăți mecanice exacte. În aceste aplicații, o mașină cu 5 axe sau 6/7 axe oferă mișcarea sculei necesară pentru a produce cârlige de capăt complexe fără operații secundare. Sectoarele aerospațiale și telecomunicații au cerințe similare, dar cu dimensiuni mai mici de loturi și materiale de sârmă mai exotice. Pentru o privire detaliată asupra modului în care mașinile de primăvară deservesc liniile de producție de vehicule, consultați prezentarea generală a aplicațiilor noastre pentru mobilitate și industria auto . O mașină cu o capacitate de sârmă mai mare, cum ar fi bobinatorul cu 6/7 axe TK-760, acoperă diametrul mai mare, tipic furnizorilor de echipamente industriale.
 TK-760 Mașină de bobinat cu arc CNC cu 6/7 axe pentru sârmă grea Cu 6 sau 7 axe care acoperă sârmă de 6,0–7,0 mm, această mașină se ocupă de cârlige de capăt complexe și diferite tipuri de tăiere, făcând-o esențială pentru arcuri medicale, aerospațiale și industriale care necesită precizie și versatilitate. Vizualizare produs →
Chiar și cu o mașină de bobinat cu arc CNC bună, pot apărea probleme de calitate atunci când mașina, sculele sau condițiile de sârmă se schimbă. Rezolvarea acestora necesită o comandă de verificare sistematică: verificați mai întâi calitatea firului, apoi inspectați configurația mecanică și, în final, revizuiți parametrii programului. Tabelul de mai jos prezintă cele mai frecvente probleme raportate și abordarea corectivă standard utilizată de inginerii de service.
| Defect | Cauza cea mai probabilă | Acțiune corectivă |
|---|---|---|
| Diametrul exterior prea mare sau prea mic | Punctul de bobinare uzat sau nealiniat | Reinstalați punctul de bobinare și confirmați diametrul pe un arc de testare |
| Pasul variază de-a lungul primăverii | Alunecarea rolei de alimentare sau uzura sculei de pas | Înlocuiți rolele de alimentare, verificați suprafața de contact a sculei de pas |
| Firul se rupe frecvent | Setarea incorectă a dispozitivului de îndreptat sau duritatea materialului | Reduceți presiunea aparatului de îndreptat, confirmați rezistența la tracțiune a firului |
| Capătul tăiat este îndoit sau rupt | Lama de tăiere este tocită sau sincronizare greșită | Ascuțiți sau înlocuiți lama, reglați sincronizarea axei de forfecare |
| Primele piese după instalare sunt în afara toleranței | Programul nu este optimizat pentru sârmă elastică | Reglați valorile de compensare în sistemul de control |
Diferența de bază este modul în care este generată și controlată mișcarea. O mașină mecanică folosește came, roți dințate și întrerupătoare de limită, așa că schimbarea designului unui arc înseamnă schimbarea camelor și opritoarelor fizice. O mașină CNC folosește servomotoare pentru fiecare axă, iar fiecare mișcare este definită de valorile numerice ale programului. Acest lucru oferă o schimbare mai simplă, o repetabilitate mai mare și capacitatea de a realiza forme complexe de arc pe care o mașină mecanică nu le poate face.
Pentru arcuri de compresie drepte cu capete plate închise și fără coturi speciale, o mașină cu 3 axe este alegerea economică. Alegeți 5 axe dacă aveți nevoie să faceți arcuri cu cârlige de capăt de precizie, distanță variabilă a bobinei sau secvențe mai complexe de tăiere și formare. Alegeți 6 până la 7 axe atunci când amestecul de produse este larg și doriți flexibilitate maximă de poziționare a sculei pe sârmă mai grea.
Mașina poate procesa orice sârmă care poate fi bobinată și tăiată cu sculele disponibile. Materialele tipice includ oțel de arc temperat cu ulei, sârmă de oțel carbon trasă tare, sârmă de oțel inoxidabil, bronz fosfor, cupru beriliu și sârmă muzicală. Principalele limite sunt intervalul de diametru al sârmei al mașinii și duritatea materialului. Unele fire din aliaj de înaltă rezistență necesită role de alimentare din carbură și scule pentru a obține o durată de viață rezonabilă a sculei.
Pentru un design care utilizează același diametru de sârmă și poziții similare de scule, schimbarea este doar o chestiune de încărcare a programului salvat și poziționarea a două sau trei scule; acest lucru durează 5 până la 15 minute. Dacă diametrul sârmei se modifică sau este nevoie de unelte diferite, lăsați 20 până la 40 de minute, în funcție de accesul la mașină. Acest lucru este încă semnificativ mai rapid decât o mașină mecanică în care trebuie montate și aliniate came noi.
Da, cu setul corect de scule și suficiente axe. Arcurile de compresie au nevoie de un punct de bobinare, un știft central sau arbore și un instrument de pas. Arcurile de prelungire au nevoie de unelte suplimentare pentru a forma cârligele de capăt, motiv pentru care se recomandă în general o mașină cu 5 axe. Arcurile de torsiune cu picioare drepte au nevoie de instrumente pentru îndoirea picioarelor. O singură mașină cu 5 axe sau 6/7 axe poate acoperi toate cele trei familii de arcuri dacă intervalul de diametre a firului se potrivește pieselor dumneavoastră.
Păstrați rolele de alimentare curate și apăsate corespunzător, confirmați că dispozitivul de îndreptat sârmă este setat pentru diametrul real al sârmei și utilizați un suport de alimentare a sârmei tensionat corespunzător pentru a preveni tragerea neuniformă a sârmei. De asemenea, verificați periodic canelura rolei de alimentare; o canelură uzată modifică diametrul efectiv de avans și provoacă erori de lungime. Monitorizarea primei piese din fiecare schimbare în raport cu lungimea programată prinde o deriva înainte ca aceasta să devină resturi.
TK-13200, TK-7230 TK-13200、 TK-7230 MAȘINĂ CNC DE BOBINARĂ A ARCOLOR 12 AXE ...
Vezi detalii
TK-13200, TK-7230 TK-13200、 TK-7230 MAȘINĂ CNC DE BOBINARĂ A ARCOLOR 12 AXE ...
Vezi detalii
TK12120 TK-12120 MAȘINĂ CNC DE BOBINARĂ A ARCOLOR 12 AXES ...
Vezi detalii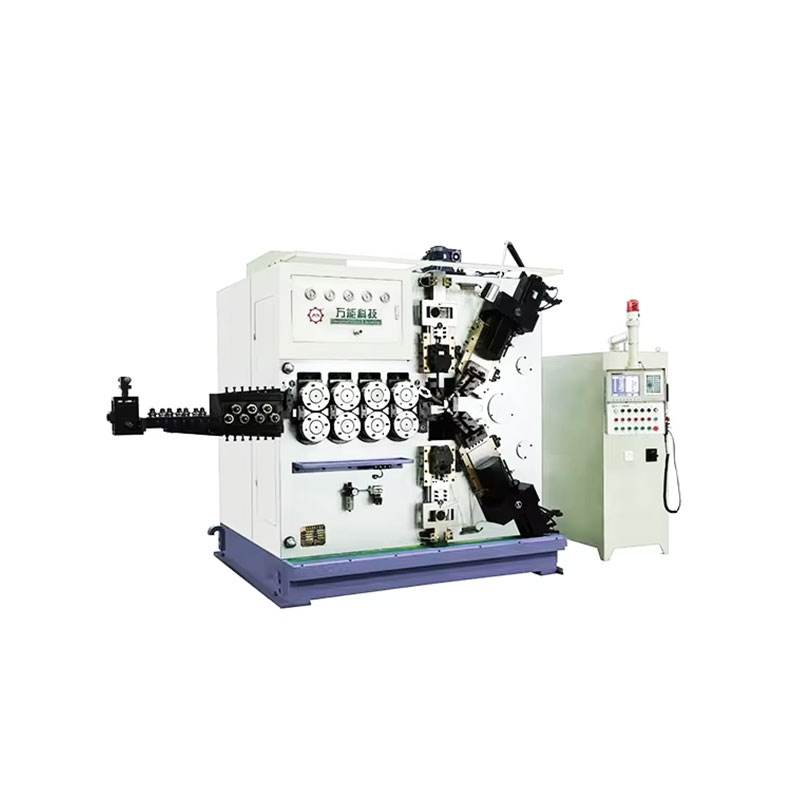
TK-6160 TK-6160 MAȘINĂ CNC DE LAMINARE A ARCOLOR ...
Vezi detalii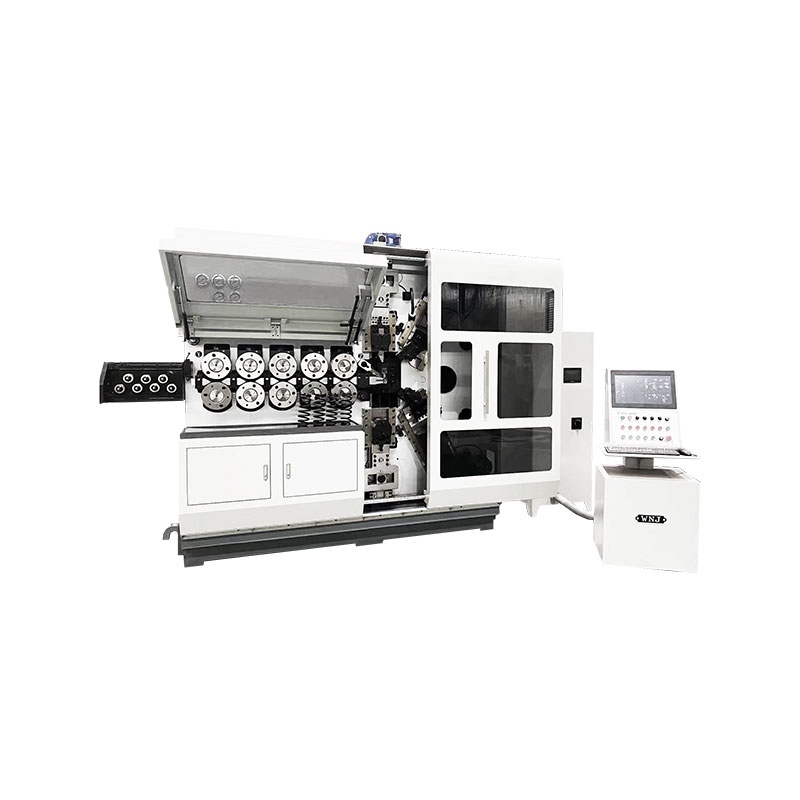
TK-6120 TK-6120 MAȘINĂ CNC DE LAMINARE A ARCOLOR ...
Vezi detalii
TK-5200 TK-5200 MAȘINĂ CNC DE BOBINARĂ A ARCOLOR 5 AXE ...
Vezi detalii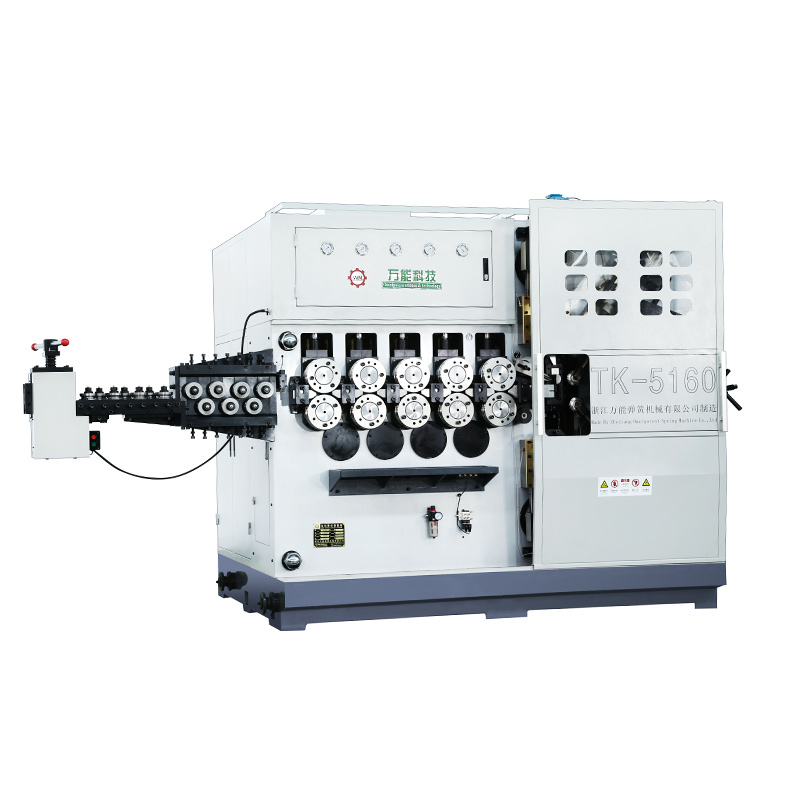
TK-5160 TK-5160 MAȘINĂ CNC DE BOBINARĂ A ARCOLOR 5 AXES ...
Vezi detalii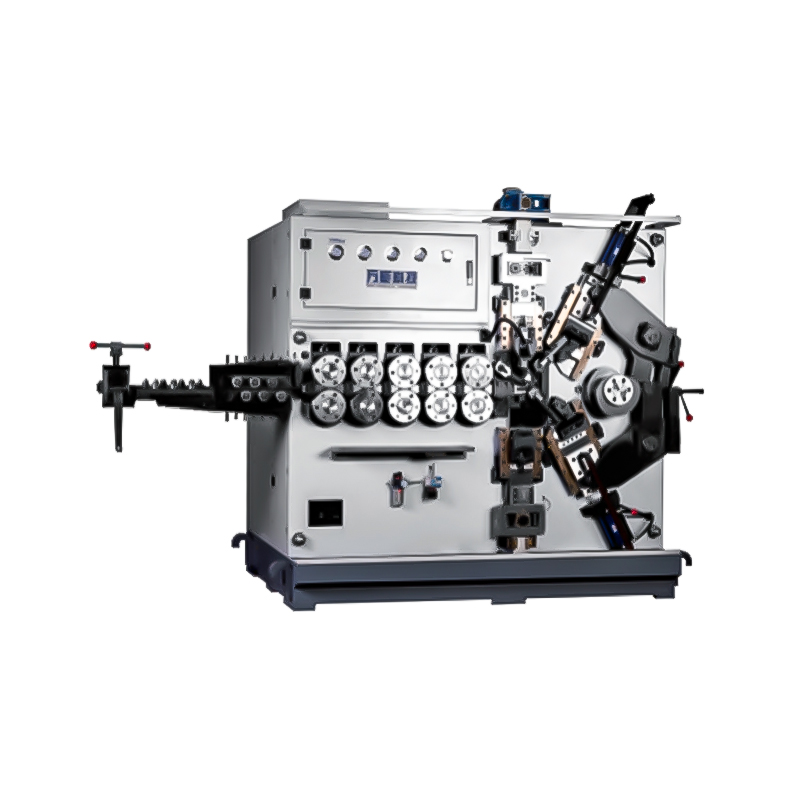
TK-5120 TK-5120 MAȘINĂ CNC DE BOBINAR A ARCOLOR 5 AXE ...
Vezi detaliiCod QR mobil